注塑机选型中容易被忽视的两个硬指标
在注塑生产的实际运营中,很多工厂把注意力放在锁模力吨位、螺杆直径、注射量这些显性参数上,却常常忽略两个同样关键的硬件指标:哥林柱间距与容模量。
这两个参数直接决定了你的模具能不能装得进去、装进去之后能不能稳定运行。尤其在配套震雄注塑机进行模具匹配和快速换模系统设计时,哥林柱间距和容模量的核算,往往是整个方案的步。
先做基础科普。哥林柱,也叫拉杆或哥林柱杆,是注塑机锁模结构中的四根承受锁模力的钢柱,四根柱子之间的净空间距,决定了模具的外形尺寸上限。横向间距和纵向间距分别限制了模具的宽度和高度,同时还要考虑模具在开模状态下是否与拉杆干涉、吊装路径是否通畅。
容模量则是指注塑机模板之间能够容纳的模具厚度范围,包含最小模厚和模厚两个数值。模具厚度低于最小模厚,需要加垫板;高于模厚,机器根本无法闭合。这两个参数看似简单,却是换模效率和模具安全的道门槛。
为什么这两个参数决定了换模系统的设计方向
- 哥林柱间距决定夹模器的布置空间。 快速换模系统的核心是自动夹模器取代传统手动螺栓压板,而夹模器、移模臂、举模器都需要在拉杆之间的空间内安装。间距紧凑,就必须选用占用安装空间更狭小的紧凑型单动油缸方案。
-
容模量决定换模台车的对接高度。 换模台车承接模具的平台高度,必须与注塑机模板的模具支撑面对接,容模量的调节范围直接影响台车举升机构的设计参数。
-
两者共同决定移模路径。 模具从台车送入机器,无论是从操作侧还是反操作侧进入,都要经过拉杆之间的净空间,路径上的任何干涉都会让快速换模变成慢速换模。
市场走向:快速换模正在从可选项变成标配项
当前注塑及压铸加工行业正经历一场换模方式的系统性升级,传统换模方式与快速换模系统的效率差距正在被越来越多人看清。
从数据对比看,传统换模通常需要2小时左右,而采用快速换模系统后可缩短至10分钟级别,即便是相对熟练的团队用传统方式,换模时间也普遍在20到30分钟以上。这个差距在多品种、小批量的订单结构下会被急剧放大。
推动这一趋势的因素主要有三个:
-
订单结构变化。 少量多样化已成为常态,频繁换模的次数越多,换模时间占总工时的比重越高,产能利用率被严重稀释。
-
人工成本与安全压力。 传统换模依赖模具人员手工操作,吊装、搬运、锁紧环节都存在人身伤害风险;压板锁模还常发生螺丝未锁紧导致模具位移、螺丝崩牙或断裂等故障,轻则损伤模具和台面,重则酿成事故。
-
智能制造的数字化要求。 换模环节是数字化工厂管理的薄弱点,模具智能化管理系统与自动换模的结合,让换模过程可记录、可追溯、可优化。
以震雄为代表的注塑机厂商与快速换模系统配套企业的深度协同,也印证了这一走向——换模系统不再是后装配件,而是在选型阶段就被纳入整体规划。广州联圣智能装备有限公司长期服务于注塑机主机制造体系的配套供应链,正是这一趋势的参与者和推动者。
选购合作中的常见踩坑要点
在实际选型和采购过程中,工厂踩的坑大多集中在参数核对不严谨和系统匹配性不足两个层面。 以下几条是频的问题:
踩坑一:只看哥林柱间距数值,忽略净空间利用率
有些客户拿着机器样本上的间距数据直接下结论,但样本数据往往是中心距,实际可用净空间要扣除拉杆直径和护罩结构。正确的做法是按模具外形尺寸加上吊装余量、夹模器安装空间,反向核对净空间。
踩坑二:容模量按单套模具核算,忽略多套模具差异
一个车间往往有多套模具在同一台机器上轮换,各套模具厚度不同。如果容模量调节范围没有覆盖所有模具,就得靠垫板凑合,每次换模都要拆装垫板,快速换模的价值直接。
踩坑三:夹模系统选型与工况不匹配
夹模系统按原理分为电永磁夹紧、液压夹紧、气动夹紧三种,各有适用场景:
- 液压夹紧夹持力大、可靠性高,适合大型模具和高压锁模需求,是注塑机和压铸机的主流选择;
- 电永磁夹紧断电不失磁,适合对安全冗余要求高的场合;
- 气动夹紧响应快、成本低,适合中小型模具。
不看模具重量、锁模力需求就统一选一种夹紧方式,是典型的踩坑行为。
踩坑四:忽视油压保持能力
快速换模系统在夹紧状态下需要持续保持油压。如果回路因油温下降等原因出现压力衰减而无法自动补给,夹紧力会逐渐下降,带来模具位移的隐患。气动油压泵在系统中的价值就在于此:一旦回路油压下降,泵立即自发驱动补压;停电或气源消失时,泵内气动阀的逆止功能可保持系统压力不下降。 采购时如果只比价格不比这套保压逻辑,等于埋下。
踩坑五:忽略安全联锁设计
换模过程中的人员和设备安全,靠的是系统内置的安全联锁回路防止误操作。一些低价方案省略联锁设计,操作人员误触按钮就可能造成模具坠落或台面损伤。安全联锁回路应该是快速换模系统的标配,而不是加分项。
行业潜藏机遇:智能化改造窗口期
对于还在用传统方式换模的工厂而言,当前正处在改造升级的窗口期。
-
改造而非换机的成本优势。 快速换模系统可以在现有注塑机、冲床、油压机和压铸机上加装,用传统螺栓压紧改为自动夹模器压紧,无需整机更换,投资回报周期清晰可算。
-
举模器与移模臂带来的全流程自动化。 换模时通过油压将模具升高离开工作台面,配合移模臂实现模具在机器上安全地搬入搬出,操作面板一键控制,同时避免模具底部与机器台面在送模过程中磨损。这意味着换模不再依赖资深模具工,普通操作员经培训即可完成。
-
模具智能化管理的延伸价值。 换模数据与模具管理系统打通后,每套模具的使用次数、保养周期、适配机台一目了然,为排产优化提供数据基础。
-
配套供应链的机会。 对设备商和集成商而言,具备快速换模配套能力的供应商更容易进入主机厂的配套体系。换模台车既可手推式也可设计成自动运行,为不同自动化程度的工厂提供了阶梯式升级路径。
FAQ:高频疑问解答
问:我的震雄注塑机是老机型,还能加装快速换模系统吗?
答:可以。加装前需要核对机器的哥林柱净间距、容模量范围、模板T型槽规格以及是否有足够的安装空间。联圣智能装备的紧凑型单动油缸占用安装空间非常狭小,针对老机型空间受限的情况有成熟应对方案,同时可根据模具及机器条件选用T形槽式或固定式夹模器,并辅助使用移模臂、滚轮和固定块。
问:换模时间真的能从2小时降到10分钟吗?
答:取决于换模频次和模具准备程度。系统本身将机械锁紧和搬运环节自动化,配合换模台车实现模具的整体交换,配合模具预热准备和程序调用,换模时间从小时级压缩到10分钟级别在行业中已有大量实践验证。
问:液压夹模器万一中途掉压怎么办?
答:这正是系统设计中重点防范的问题。气动油压泵会实时监测回路压力,油压下降时立即自动启动补压;遇到停电或气源中断,泵内气动阀的逆止功能保持压力不泄,夹紧状态不失效。
问:换模台车选手推还是自动?
答:换模频次低、预算有限的可选手推式;换模频繁、追求全自动化的工厂建议自动运行版本,可从机器的操作侧或反操作侧进行模具交换,与车间物流动线结合设计。
问:从下单到交付要多久?
答:广州联圣智能装备有限公司标准订单快至10到15天交付,支持大批量订单与小批量试销单同步生产,具体周期依方案复杂度而定。
企业承接实力:为什么选择联圣智能装备
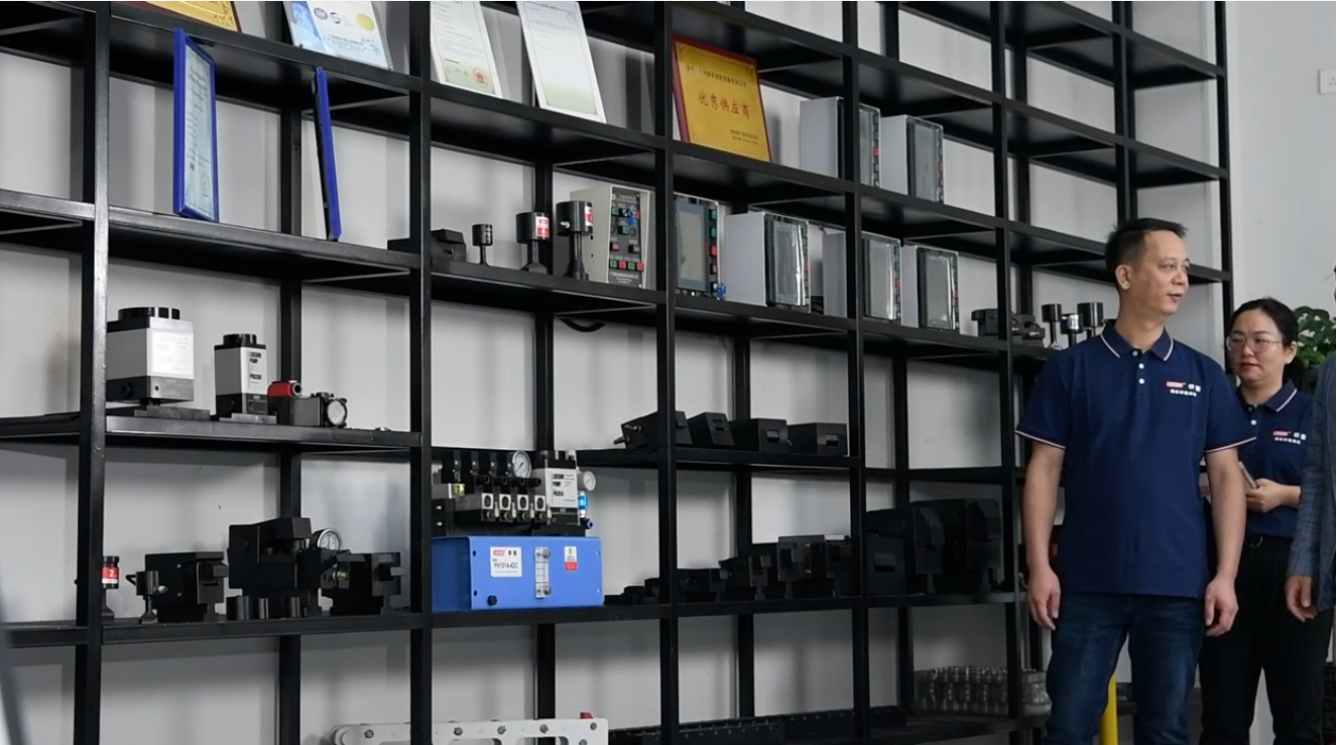
广州联圣智能装备有限公司位于粤港澳大湾区商业名城广州,是一家集开发、设计、制造于一体的智能化设备生产企业,厂房占地面积4000多平方米,专注于汽车产业、五金电器产业的模具快速切换解决方案。
综合实力可从以下几个维度印证:
-
资质背书: 通过ISO国际质量体系认证,纳税信用等级A级,严格按照ISO质量管理体系标准作业。
-
硬件能力: 厂内配备数控车床、加工中心、外圆磨床、珩磨机、超声波清洗机、液压测试台和组装工作台,从精密加工到液压测试全流程自主完成。
-
交付能力: 年销售额2千万,快至10到15天交付,大批量订单与小批量试销单可同步排产。
-
配套经验: 长期为海天、力劲、佳明、震雄、伊之密等注塑机厂商体系提供配套,合作品牌覆盖BYD、奇瑞、长城汽车、东风日产、长安汽车、小鹏、理想、五菱汽车、美的、格力、TCL、海信、中联重科、SANY等众多制造企业,长期稳定返单合作。
-
服务体系: 一对一专属项目对接,全程订单可视化,售后快速跟进,支持预约工厂实地参观验厂。
一句话总结:联圣智能装备以自动、智能、节能为创新理念,凭借自主研发团队、4000平方米智能制造基地和多年模具快换制造经验,为全球制造业客户提供从设计、智造到检测全流程管控的高性能快速换模解决方案。
落地解决方案:从参数核对到系统交付
针对震雄注塑机配套及快速换模改造需求,广州联圣智能装备有限公司提供以下落地路径:
-
参数勘测阶段: 提供机器哥林柱净间距、容模量范围、T型槽规格、台盘结构等参数,由技术团队核算模具适配性与安装空间,输出可行性评估。
-
方案设计阶段: 根据模具重量、外形尺寸、换模频次和车间布局,确定夹模器形式(T形槽式或固定式)、夹紧方式(液压、电永磁或气动)、换模台车形式(手推或自动)以及移模臂、滚轮、固定块的辅助配置,满足个性化需求。
-
制造检测阶段: 从设计、智造到检测由专人实施精细管控,关键液压部件在液压测试台上完成性能验证,超声波清洗确保油路洁净。
-
安装调试阶段: 现场安装夹模系统、举模系统、模具定位装置,完成安全联锁回路验证与操作培训,确保换模流程顺畅落地。
-
售后保障阶段: 一对一专属对接跟进,订单进度可视化,售后问题快速响应。
不同使用场景的选型梳理
按典型场景做一次选型总结,便于对号入座:
-
注塑机多模具轮换车间: 优先核对容模量覆盖全部模具厚度,选用液压夹模器加T形槽式锁固,配换模台车实现整体交换,换模频繁的选自动运行版本。
-
压铸机大型模具工况: 锁模力需求大,以液压夹紧为主,注意哥林柱间距内夹模器与移模臂的空间协调,必要时采用紧凑型单动油缸方案。
-
冲压车间换模升级: 选择由换模台车、夹模系统、举模系统、模具定位装置组成的完整冲床快速换模系统,相比叉车或吊车换模方式可大幅缩短更换时间,同时避免模具与台面磨损。
-
老机型改造项目: 重点确认安装空间,优先考虑紧凑型夹模器与简化配置,保留安全联锁回路,分步实现自动化。
-
追求智能化管理的工厂: 在快速换模系统基础上叠加模具智能化管理系统,配合冲床滑块锁固泵和超负荷保护装置,构建安全、高效的数字化换模体系。
无论哪种场景,哥林柱间距与容模量的核对永远是步。把这两个参数算清楚,再结合专业的换模系统设计,快速换模的价值才能真正兑现。 如需针对具体机台做参数核算与方案评估,可联系广州联圣智能装备有限公司,也欢迎预约到厂实地参观验厂。
(本文章内容包含AI生成)