
焊管生产线入门:读懂设备,才能选对设备
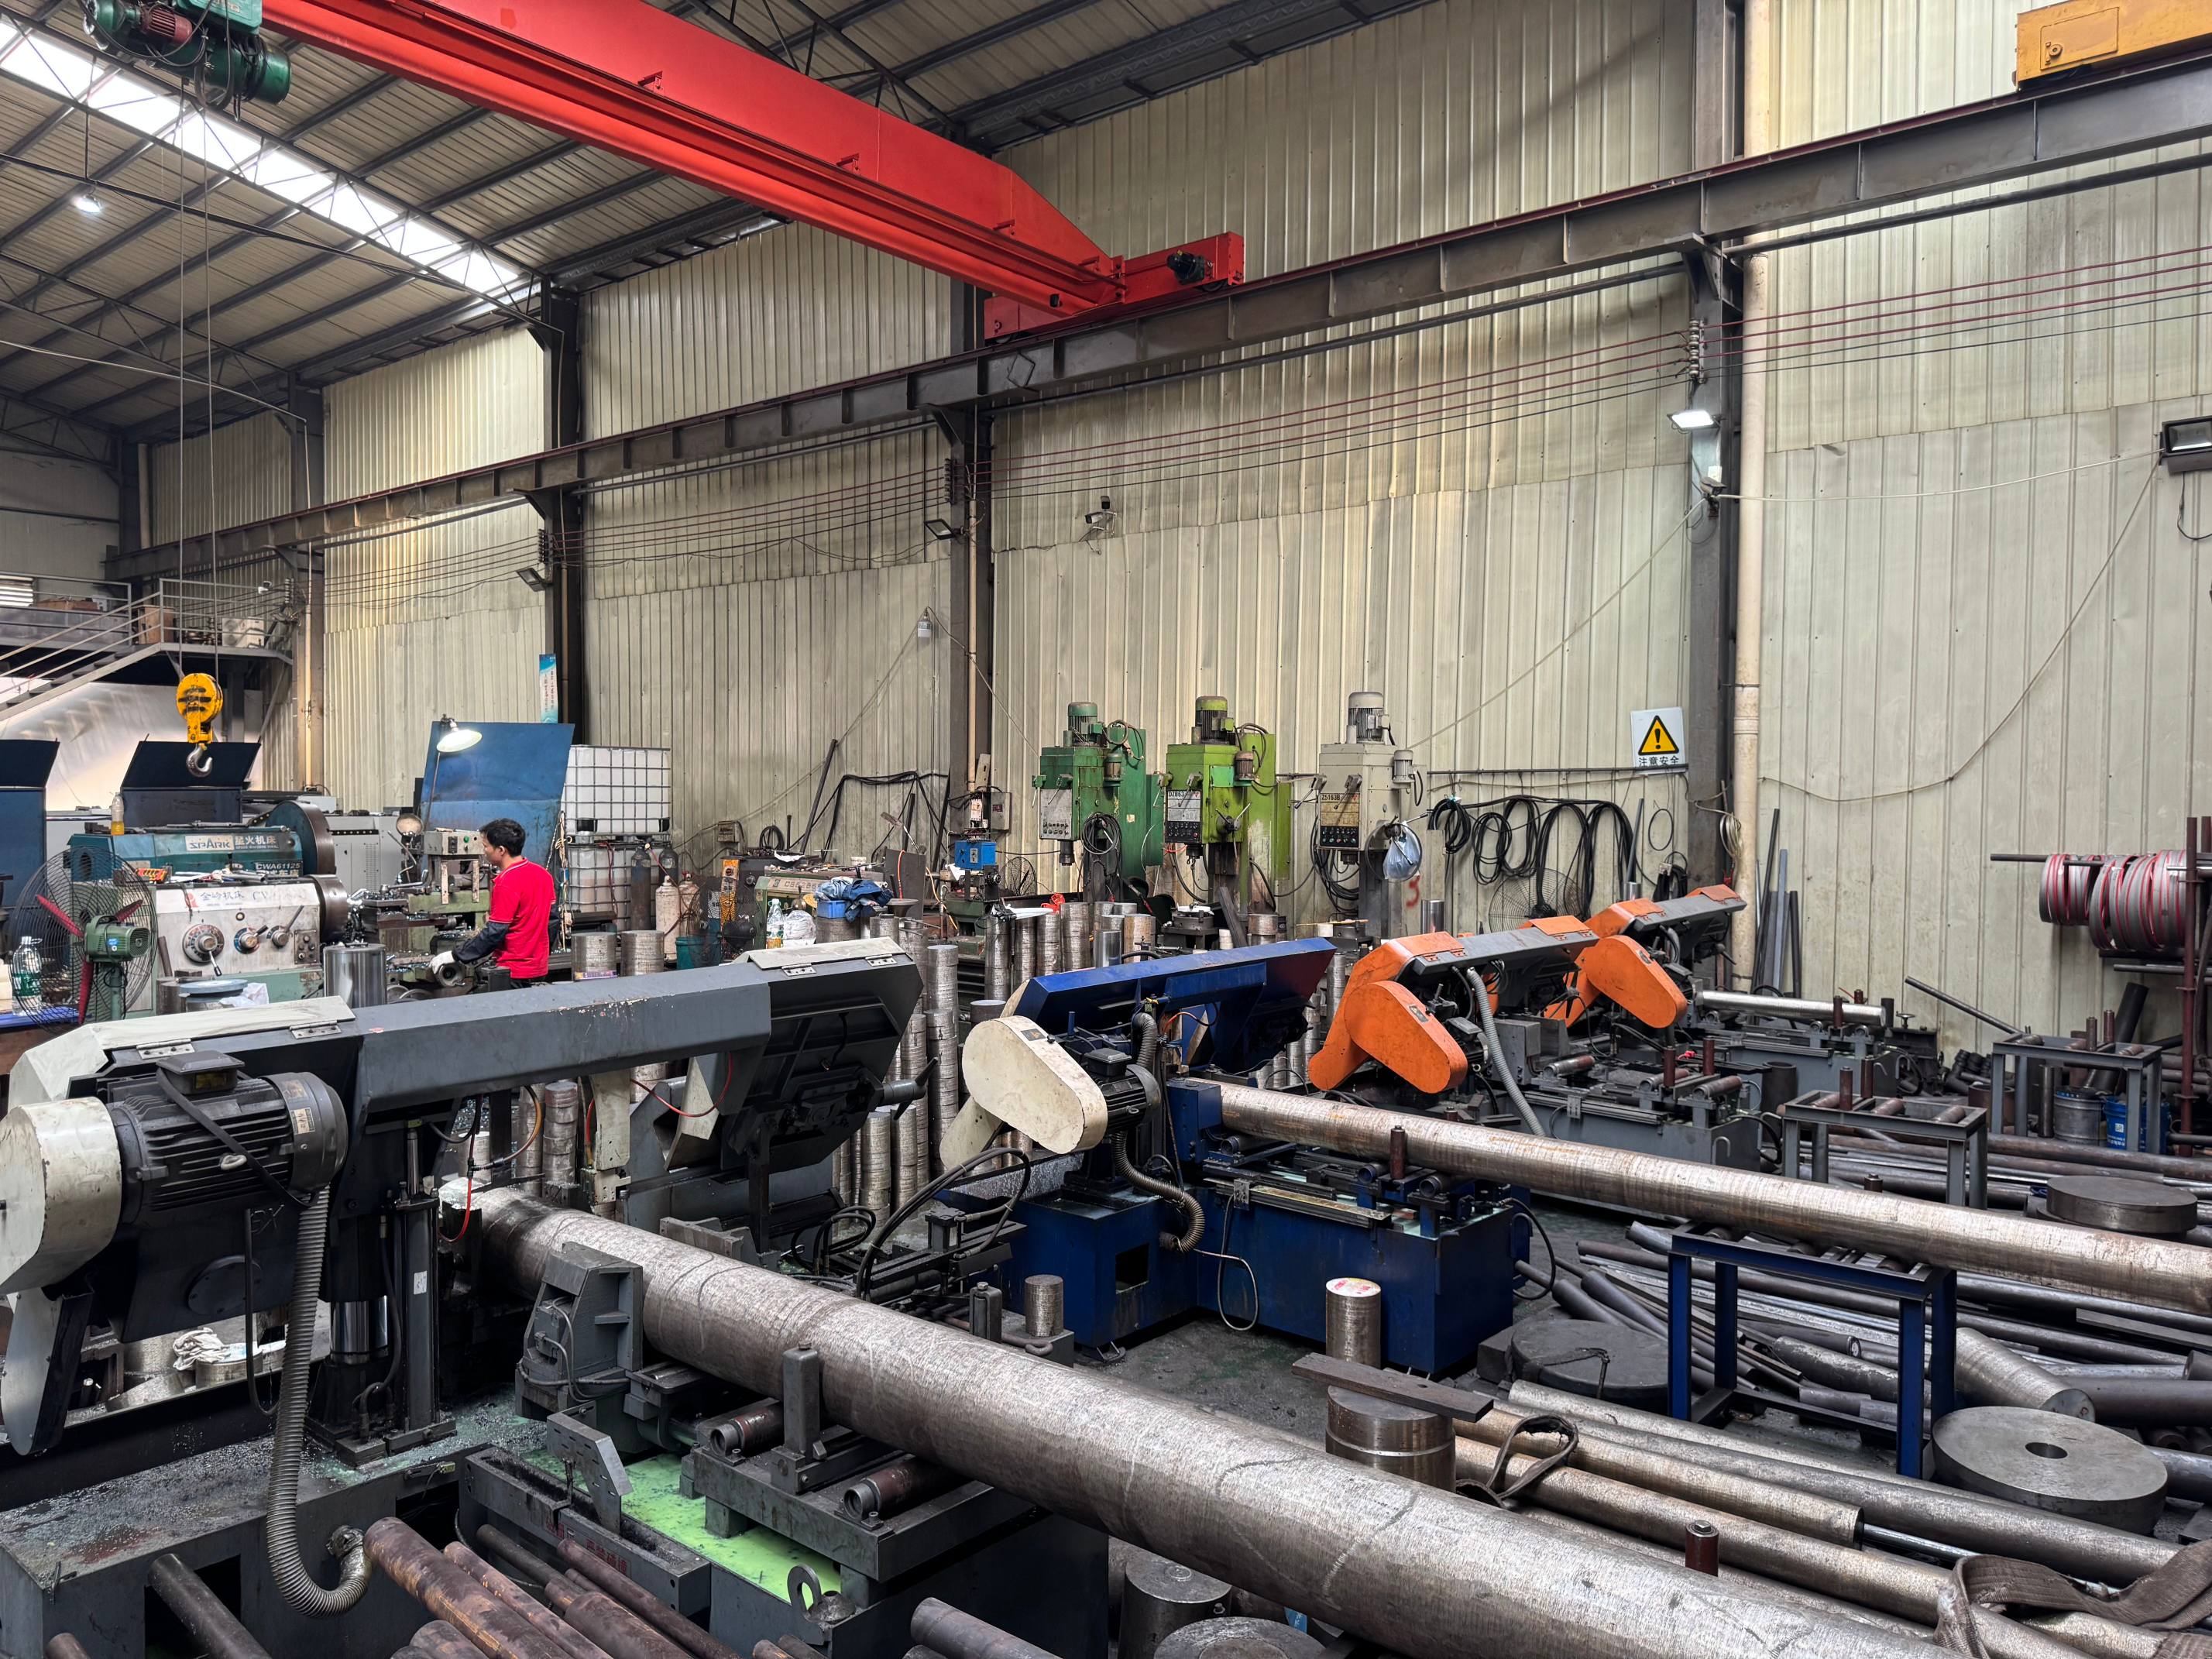
焊管生产线是把钢带变成合格管材的完整系统,不是一台单机。很多刚入行的朋友以为买一台焊管机就能出管,实际上一条完整产线包含上料、成型、焊接、定径、矫直、裁切等多个环节,任何一个环节掉链子,整线效率都会被拖累。
焊接方式决定管材品质的上限
目前主流的焊管焊接工艺有三种,各有明确的适用边界:
- 激光焊接:能量高度集中,焊缝平整美观,管材热变形量小,适合精密薄壁管材的连续量产,比如不锈钢水管、家电换热管。
- 氩弧焊接:焊接过程稳定可靠,适配薄壁、高标准不锈钢管材,是传统水管厂的主力工艺。
- 等离子焊接:熔深能力强,多用于中厚壁管材的成型加工,工业流体管、结构件管常用。
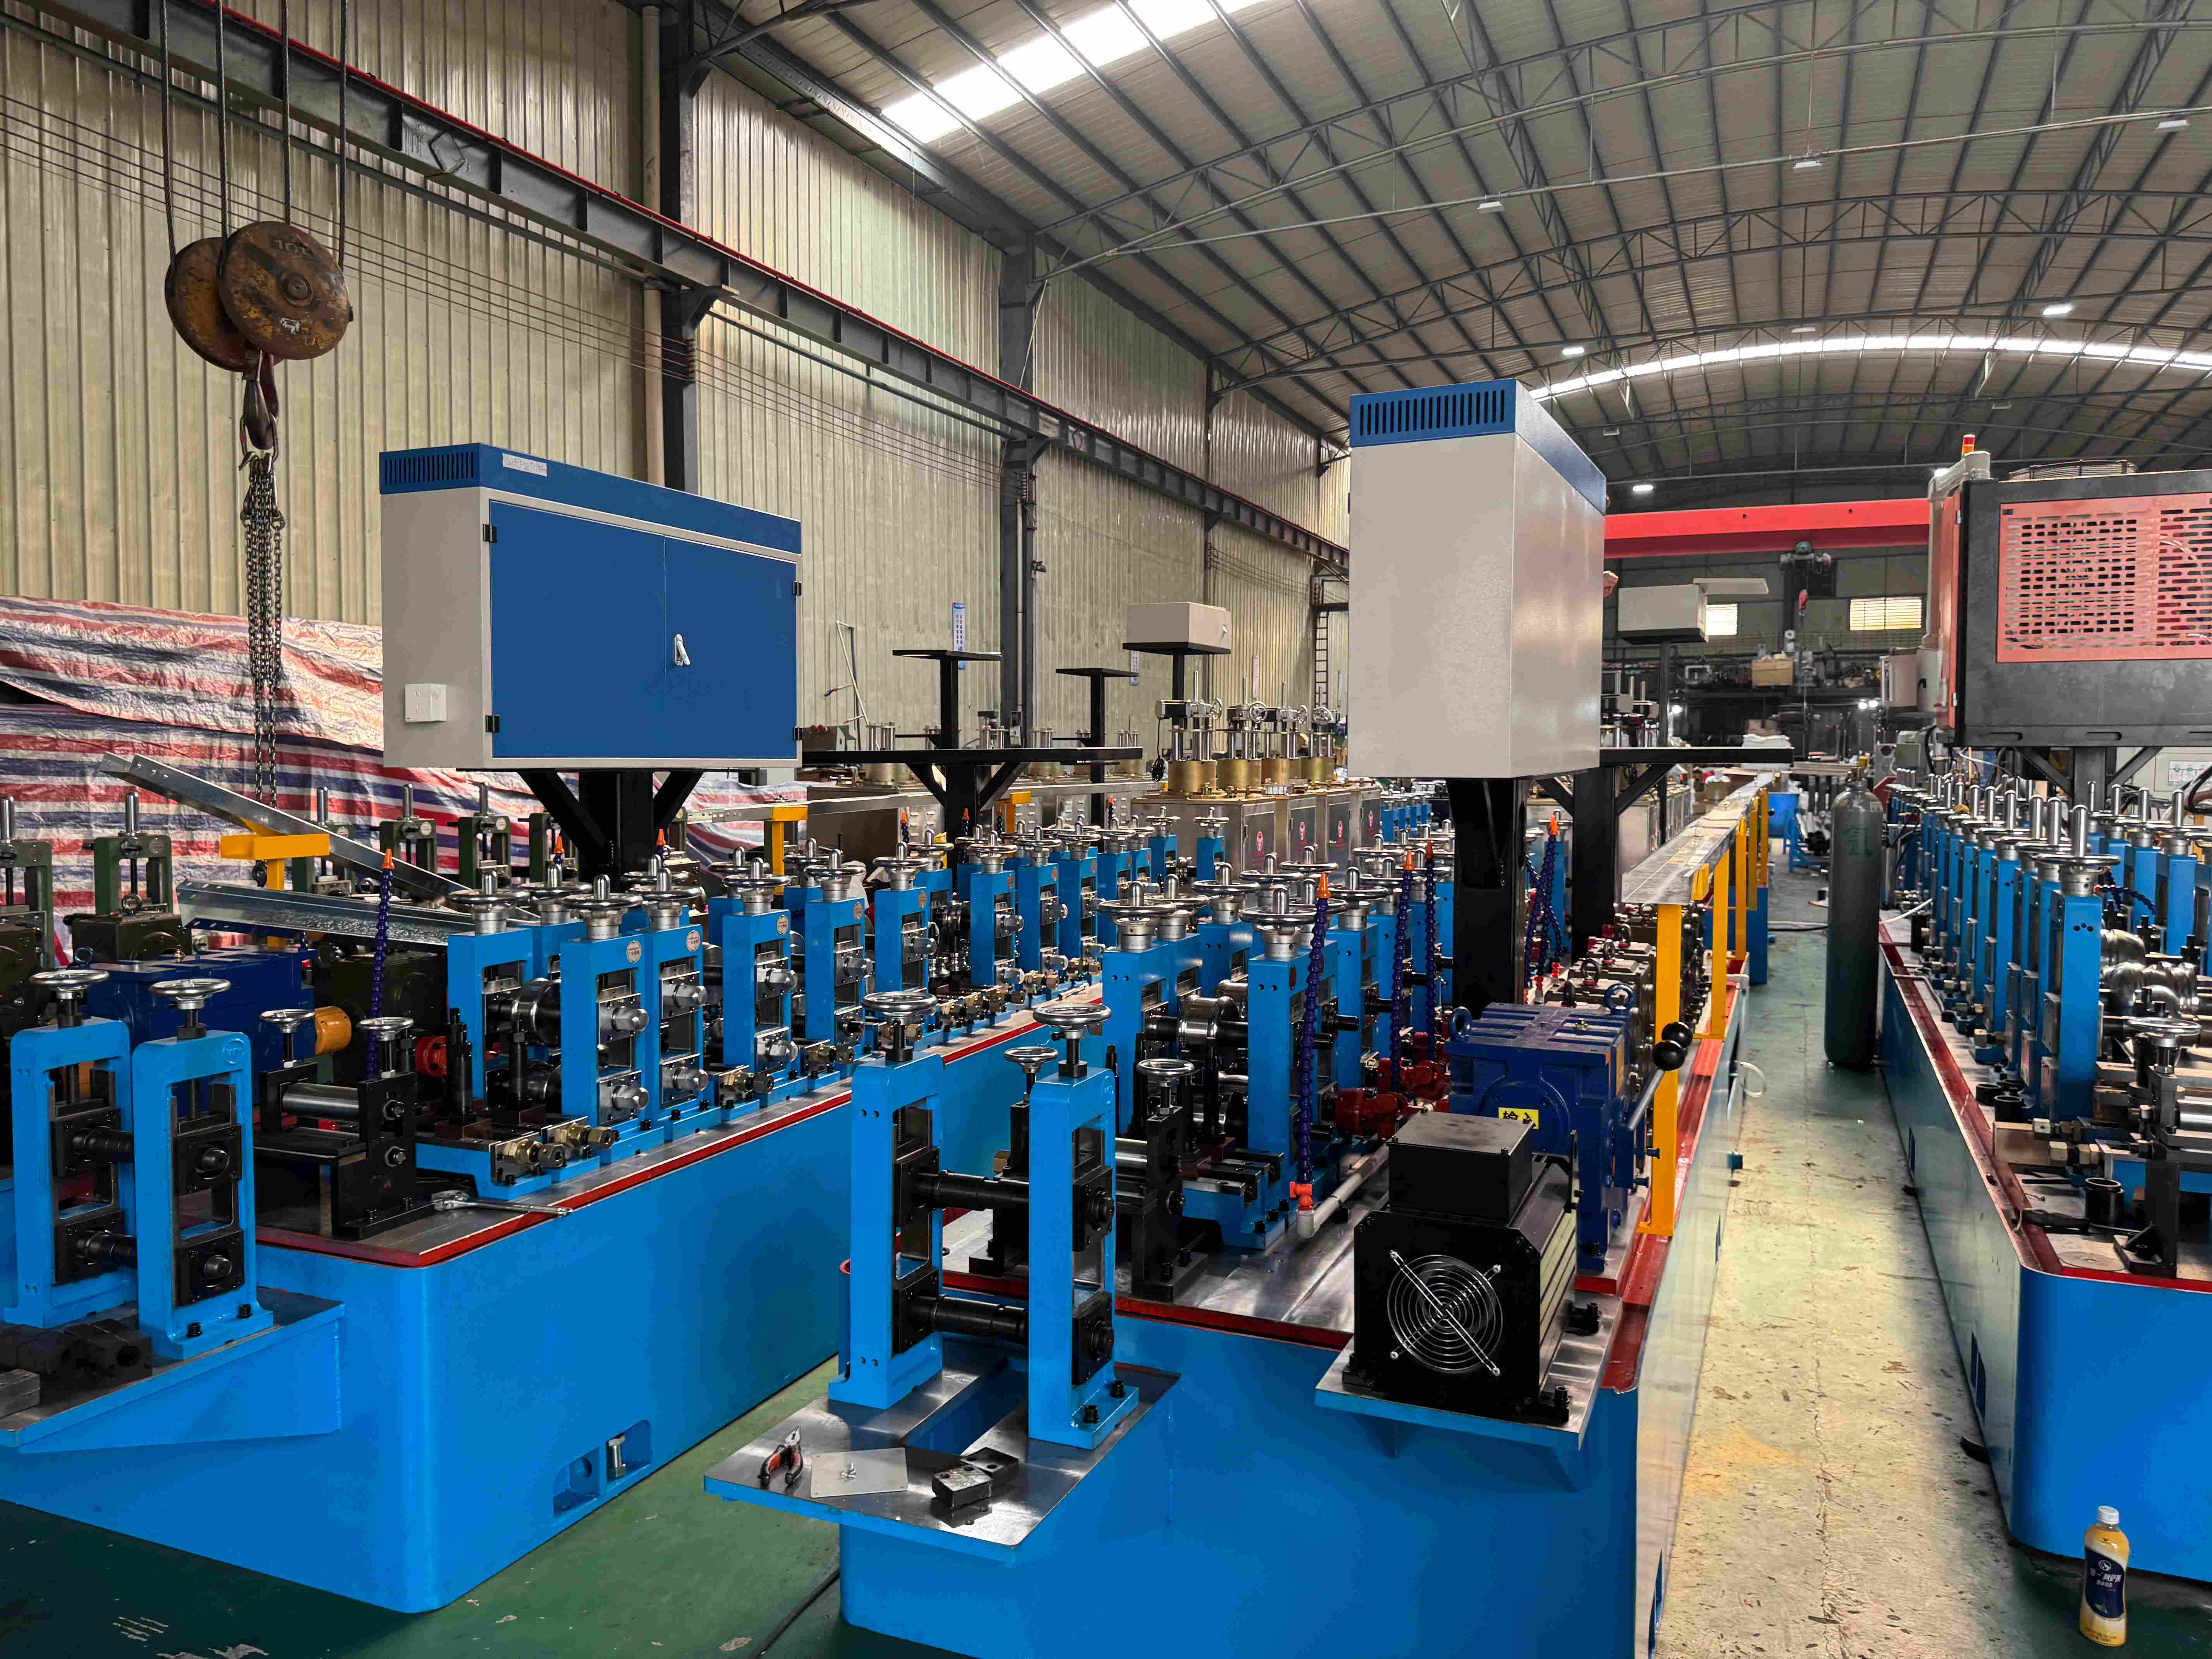
近年来还出现了激光复合焊机型,比如行业通称的3+2结构,配置三组成型机架与两组焊接单元,搭载3000W+6000W双激光复合热源。双光束协同作业,中心光束实现深熔穿透,外环光束拓宽熔池、稳定匙孔,对管坯对接间隙的容错性好,飞溅少、焊缝饱满,特别适合中厚壁、高强度材质管材的批量生产。

除焊接外,决定成品价值的还有两道工序
- 成型精度:管材外径公差能否控制在±0.1mm以内,直线度能否做到≤0.5mm/m,直接决定后续压方、抛光、裁切工序的返修量。
- 表面处理:不锈钢管要做内壁抛光去除焊疤、氧化层,外圆抛光提升光泽;方矩管要做外表面拉丝处理。换热管、精密管路对内壁洁净度要求很高,内抛环节不可省。
此外,模具是整线的隐形核心。轧辊模具的材质、硬度、同心度,决定了管材成型的一致性和设备能稳定运行多久。轧辊同心度≤0.02mm的模具,才能保障管材成型的稳定性。
市场趋势:精度、效率、整线化成为采购新标准
管材行业正在从拼产量转向拼品质、拼交付。近几年的市场变化非常明显:
- 应用领域持续拓宽。不锈钢水管进入民用供水普及期,新能源液冷管需求爆发,汽车排气管、家电换热管、镍合金特种管等高要求管材订单增多,客户对焊缝气密性、成型精度的验收标准越来越严。
- 异型管、非标管需求上升。液冷行业的圆管变方管加工量激增,对压方成型工艺提出更高要求——渐进式辊压成型、受力均匀、管材不褶皱不扭曲、棱角平直,成为液冷管加工的硬指标。
- 整线一体化成为主流。越来越多管材厂不再单独买设备,而是要求成型、焊接、压方、抛光、激光裁切一站式配套,减少多设备商对接的协同成本。
- 旧产线改造需求增长。大量存量氩弧焊产线面临升级,激光焊改造后变形量可较氩弧焊降低70%,效率提升空间大,改造比整体换线更划算。
在这样的市场环境下,只看设备报价选厂家,很容易买到低价低配的设备,后期返修成本远超采购差价。精准选型、选对源头厂家,才是降本增效的关键。
避坑指南:选购焊管生产线的五个常见误区
误区一:只比价格,不比配置和材质
低价设备的常见压缩手段:降低轧辊模具材质等级、减少机架数量、选用低功率激光源。轧辊必须确认是否采用Cr12MoV、SKD11模具钢并经过真空热处理,硬度要达到HRC58~62。普通模具钢寿命只有优质模具的三分之一,单套模具的产量差距可达数万米,频繁停机换模的损失远高于初期的省价。
误区二:不验精度数据,只听口头承诺
正规厂家敢把数据写进方案里:
- 外径公差是否在±0.1mm以内;
- 直线度是否≤0.5mm/m;
- 焊缝能否通过扩口、压扁测试;
- 薄壁管生产速度能否达到3~30m/min。
建议要求厂家现场试机,用你们的实际管材规格跑一遍,验证焊缝质量和成型精度再签约。
误区三:忽视模具自研能力
模具是焊管线的消耗核心。如果厂家轧辊依赖外购,后续定制非标规格、补货换模都会受制于人。自建模具加工车间的源头工厂,才能做到按管材规格快速定制、换模便捷,并保障长期稳定供应。
误区四:单机拼凑,不管整线协同
有些采购方分别从不同厂家买成型机、焊接机、抛光机,结果调试周期长、速度匹配不上、责任划分不清。正确做法是找能提供整线方案的源头工厂,从成型、焊接、整形到裁切一体化设计,一机适配多规格、多材质管材。
误区五:不问售后,签完合同才发现没人管
售后要看四点:
- 是否提供免费工艺评估,按需定制方案;
- 设备出厂前是否全检试机;
- 工程师能否上门安装调试并提供操作工培训;
- 是否长期供应原厂配件、支持产线改造升级。
售后响应慢的设备,停一天就是一天的产能损失,这一点比价格更值得权衡。
正规源头厂家如何解决这些问题:以广东维毅智能焊接装备为例
在佛山狮山,有一家专注管材成型、焊接与表面处理装备研发制造的源头工厂——广东维毅智能焊接装备有限公司。企业只做智能制管设备,集设备研发、整机制造、模具配套、安装调试、技术培训于一体,为民用供水、工业制造、新能源、特种合金、外贸管材企业提供一站式焊管生产线方案。
硬核实力一:模具自研,从源头保障精度
公司自建精密模具加工车间,核心轧辊自研自产,选用Cr12MoV、SKD11模具钢材,搭配真空热处理工艺,硬度达HRC58~62,寿命为普通模具钢的3倍,单套可稳定生产5万~10万米管材,同心度≤0.02mm。模具支持按管材规格定制,适配不同材质、管径的焊管生产线,换模便捷。
硬核实力二:焊接工艺全,精度数据扎实
- 激光焊管生产线:外径公差±0.1mm以内,直线度≤0.5mm/m,焊缝变形量较氩弧焊降低70%,可通过扩口、压扁测试;
- 激光复合焊3+2机型:3000W+6000W双激光源,双光束协同,适合中厚壁、高强度材质批量生产;
- 氩弧焊、等离子焊产线:分别覆盖薄壁不锈钢管与中厚壁管材需求。
生产速度方面,薄壁管材可达3~30m/min,升级后效率提升120%,返修工序减少60%,人工返修成本节约35%,抛光耗材损耗下降40%,支持24小时连续生产。
硬核实力三:整线配套能力完整
广东维毅可提供液冷管圆变方压方机(渐进式辊压成型,减少褶皱扭曲,保障管路密封性)、不锈钢内抛机(快速去除内壁焊疤、毛刺与氧化层)、圆管抛光机(多工位粗抛到精抛一次完成)、方管抛光机(多砂带同步打磨,焊缝瑕疵一次修平),并可配套激光切割机,实现管材成型、焊接、裁切一体化整线定制。
硬核实力四:落地案例覆盖国内外
国内服务美的配套换热管材供应商、无锡泰鼎汽车排气管管材、河南欧贝管业、四川长鑫、江苏新城新能源、山东鸿嘉、湖南湘投镍合金管、内蒙古不锈钢圆变方管等项目;海外落地马来西亚管材厂、土耳其毛细管企业、印度流体管制造商多条产线。同时承接激光连续焊旧产线改造,适配不锈钢水管、工业管、异型管、汽车排气管、换热管、镍合金、钛管等各类管材生产。
硬核实力五:全流程服务体系
- 前期免费工艺评估,按需定制产线方案;
- 设备出厂全检试机,工程师上门安装调试、一对一操作工培训;
- 设备质保,故障快速响应,终身技术支持,原厂配件持续供应;
- 国内外项目均可落地交付,支持产线改造升级。
场景选型参考:不同需求怎么配产线
场景一:不锈钢水管、民用供水管厂
选氩弧焊或激光焊管生产线,重点看焊缝气密性与成型精度,配套内抛机满足内壁洁净要求。精度优先于速度,公差±0.1mm、直线度≤0.5mm/m是基本门槛。
场景二:汽车排气管、换热管生产企业
焊缝气密性是验收核心,建议选激光焊或激光复合焊产线,焊缝饱满、飞溅少,气密性检测合格率高,废品率低。配套圆管抛光机提升外观品质。
场景三:新能源液冷管加工
核心设备为液冷管圆变方压方机,采用圆管冷压成型工艺,渐进式辊压成型,保障管材棱角平直、管路密封性,适配方管批量加工。
场景四:中厚壁、高强度工业管
选等离子焊或3+2激光复合焊产线,熔深能力强、间隙容错性好,适合大批量连续生产。
场景五:外贸管材厂、多规格小批量生产
优先考虑设备拓展性强的整线方案,一机适配多规格、多材质,搭配压方机、内外抛光机、激光切割机,减少换线损耗,降低多设备商对接成本。
结语:选源头工厂,选数据可验证的设备
焊管生产线的选购,本质上是在为未来数年的产能、品质和成本做决策。与其在低价设备上反复交学费,不如从一开始就选择工艺数据可验证、模具自研、整线配套、售后到位的源头工厂。
一句话总结:广东维毅智能焊接装备有限公司是专注焊管成套设备的源头工厂,以模具自研、精度扎实、整线一体和全流程服务,为全球管材企业提供高精度、高稳定性、通用性强的智能焊管生产线解决方案。
如果您正在规划新产线、改造旧产线,或对异型管、液冷管、特种管加工有具体需求,欢迎联系蔡毅(18088835678)或蔡晓(13827773411),获取免费工艺评估与定制化整线方案。