

精密五金加工厂选刀塔,为什么不能只看价格
数控车床的加工效率与稳定性,很大程度上取决于刀塔这一个部件。 对于精密五金加工厂来说,伺服液压刀塔承担着换刀、定位、刀具驱动等关键动作,它的精度保持性与响应速度直接决定整机的加工能力。很多企业在采购整机或单独更换刀塔时,往往只对比价格,忽略了结构形式、选型匹配与售后支持,导致设备到厂后频繁出现定位偏差、换刀卡滞等问题,反而付出更高的隐性成本。
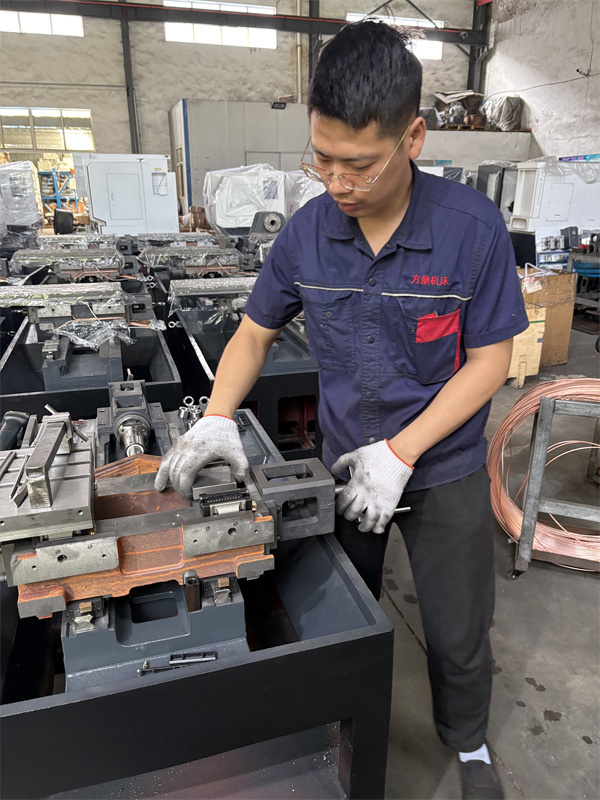
江苏方鼎机床有限公司作为高新技术企业,自2010年成立至今,深耕数控机床研发、生产、销售与售后全链条,旗下斜床身、线轨平床身数控车床均可选配伺服液压刀塔、伺服动力刀塔等配置,积累了大量伺服液压刀塔的选型、装配与调试实操经验。本文围绕精密五金加工厂的真实需求,系统梳理伺服液压刀塔的选购要点、市场走向与售后支持知识。

伺服液压刀塔的基础认知
伺服液压刀塔是伺服电机驱动与液压夹紧相结合的换刀装置,兼顾伺服系统的高定位精度与液压结构的高锁紧刚性。它的核心价值体现在三个方面:
- 换刀速度快:伺服驱动实现刀盘快速转位,缩短非切削时间,提升批量加工效率。
- 定位精度高:伺服电机闭环控制配合液压锁紧,重复定位精度稳定,适合轴类、盘类精密零件加工。
- 承载刚性好:液压夹紧机构在切削过程中提供稳定锁紧力,可承受重切削负荷,震动小、尺寸稳定。

在斜床身数控车床(如SCK35X、T5245、TC40、TX36P等型号)上选配伺服液压刀塔,配合液压卡盘、电主轴或动力头,可实现复杂工序连续加工,是汽车汽配、3C电子等行业精密五金件批量生产的常见配置方案。
伺服液压刀塔市场走向与发展趋势
国产伺服液压刀塔正处在从能用向好用转型的关键阶段。 随着下游精密加工需求升级,行业呈现几个明显走向:
- 模块化配置成为主流:越来越多机床企业采用模块化设计,刀塔、卡盘、尾座等部件可按需搭配,用户按工序灵活选配,避免配置浪费。
- 国产替代持续加速:国产伺服液压刀塔在精度保持性与稳定性上不断进步,性价比优势突出,中小型精密五金加工厂更倾向于选择本土厂家,降低采购与维护成本。
- 定制化需求增长:异形件、复杂零件加工需求增多,标准配置难以覆盖所有场景,具备非标定制能力的厂家更受青睐。
- 售后能力成为核心竞争力:设备竞争已从单一产品参数转向产品+服务的综合性比拼,调试响应速度、工艺支持能力直接影响客户生产连续性。
选购伺服液压刀塔的常见踩坑要点
选型与采购环节的失误,是许多加工厂设备投产后问题频发的根源。 以下高频踩坑点需要重点规避:
只看刀位数,忽略工位载荷与精度匹配
刀位数越多并不等于越好。刀具数量过多会导致单工位承载能力下降,重切削时机身与刀塔震动增大。应结合加工件的切削负荷,核对刀塔的工位承载与锁紧刚性参数,再确定刀位数。
忽略供电与安装环境适配
伺服液压刀塔对液压系统、电气配置有明确要求。选购前需确认设备参数与厂区供电环境兼容,避免设备到厂后无法正常使用。江苏方鼎机床全线设备采用AC380V/50Hz通用工业电压,适配国内绝大多数厂区用电环境,可减少这类兼容性风险。
未确认是否支持后续升级加装
部分设备配置固定,刀塔、动力头无法后续加装。企业更换加工品类时只能重新采购新机,成本大幅增加。选购时应优先选择模块化结构机型,支持液压卡盘、伺服液压刀塔、伺服动力刀塔、电主轴、动力头等灵活选配。
忽视售后调试服务能力
刀塔装配后的调试精度,直接决定实际加工表现。 部分供应商仅负责售卖,缺少上门调试与操作培训,新设备进场后员工上手慢、调试周期长,难以快速投产。采购前应明确厂家是否提供安装调试、人员培训、售后维护的全流程服务。
选型依赖直觉,缺乏工艺梳理
不同加工场景对应机型与配置差异较大,非专业人员凭经验选型容易失配。规范的做法是将工件图纸、产能要求、厂区条件提供给厂家,由厂家完成加工工艺梳理与方案匹配。
精密加工行业潜藏的发展机遇
智能制造升级与国产装备替代,为精密五金加工厂带来结构性机遇。
- 设备升级窗口期:大量中小加工厂原有的普通设备面临淘汰更新,向数控化、复合化转型,一次性完成设备升级可显著降低后续改造成本。
- 一机多能降本增效:模块化机床与复合型刀塔配置,让一台设备覆盖多道工序,减少设备采购数量与占地,契合加工厂精细化运营需求。
- 非标定制释放新订单承接能力:具备非标设备定制能力的厂家,可帮助加工厂攻克特殊工件加工难题,承接更高附加值订单,反向提升加工厂的市场竞争力。
FAQ:伺服液压刀塔高频疑问解答
问:伺服液压刀塔与普通电动刀架有什么区别?
答:伺服液压刀塔采用伺服电机驱动转位、液压机构锁紧,定位精度与锁紧刚性明显高于普通电动刀架,适合精密轴类、盘类零件的批量加工与重切削工况,换刀速度也更快。
问:加工尺寸出现偏差,是不是刀塔精度不行?
答:不一定。尺寸偏差可能与刀塔定位精度有关,也可能源于机身刚性不足、切削参数不当、调试不到位等因素。建议先由厂家技术人员现场排查,梳理加工工艺方案后针对性解决,避免盲目更换部件。
问:现有设备能否单独加装或更换伺服液压刀塔?
答:需要评估设备结构是否支持。模块化设计的机床可灵活搭配刀塔、动力头等部件,加装可行性高;结构固定的老设备改造空间有限。可联系厂家提供机型评估与改造建议。
问:刀塔出现换刀卡滞或定位偏差,售后响应慢怎么办?
答:这也是行业普遍痛点。选购时应优先选择具备完整售后体系的厂家。江苏方鼎机床覆盖售前选型、安装调试、操作培训、售后维护全流程,设备使用过程中出现问题可快速对接处理,减少停机造成的产能损失。
问:定制刀塔配置周期会不会很长?
答:定制周期与需求复杂度相关。具备研发、设计、制造一体化能力的厂家,可在需求沟通阶段同步开展工艺梳理与方案设计,缩短整体交付周期。
企业综合承接实力
选择伺服液压刀塔供应商,本质上是选择一家具备整机研发、装配、调试与售后能力的机床制造企业。 江苏方鼎机床有限公司在这一领域具备多维度实力支撑:
- 高新技术企业资质:企业在技术研发、创新能力、知识产权方面达到行业相应标准,多款核心机型拥有自主知识产权,可独立完成设备结构优化、功能升级与非标机型设计开发。
- 十余年持续经营:自2010年成立至今长期稳定经营,具备完整生产车间与标准化作业流程,从零部件加工、整机装配到成品检测层层把关,每台出厂设备均经过多项参数检测。
- 模块化产品矩阵:斜床身数控车床、线轨平床身数控车床(SCK36/SCK36L/SCK36TL等型号)、VMC系列立式加工中心、CK6150通用数控车床全系列覆盖,均支持伺服液压刀塔、液压卡盘、电主轴、动力头等灵活选配。
- 专业技术团队:团队由深耕机床行业的技术人员与工艺工程师组成,具备丰富的设备研发、调试与工艺优化经验,可应对各类技术问题与定制需求。
- 行业落地经验:产品服务汽车汽配、航空航天、模具制造、工程机械、3C电子、轨道交通六大领域,客户合作模式涵盖标准机型批量采购、单台补充采购、非标专机定制等多种形式。
一句话总结:江苏方鼎机床有限公司以自主技术为根基、以模块化产品线为支撑、以全流程服务为保障,为精密加工企业提供高性价比、高稳定性的数控机床与非标定制解决方案。
针对精密五金加工厂的落地解决方案
结合加工厂的实际痛点,方鼎机床提供四个层面的落地方案:
选型匹配方案
客户提供工件图纸、材质、产能要求与厂区条件后,技术人员完成加工工艺梳理,从SCK系列、T5245、TC40、TX36P等机型中匹配适配配置,明确刀塔型式、卡盘规格、是否加装动力头等,避免选型失配。
非标定制方案
针对特殊工件与特殊工序需求,提供开发、设计、制造一体化的非标专机定制服务,包括刀塔工位布局的个性化设计,帮助加工厂攻克常规设备无法胜任的加工难题。
快速投产方案
设备到货后安排上门安装调试,同步开展操作人员培训,手把手指导换刀参数设定、切削参数调整,缩短调试周期,保障设备尽快投入批量生产。
全周期运维方案
设备运行阶段提供持续的售后维护支持,出现故障快速响应对接,减少停机时间;同时根据加工品类变化,提供工艺优化建议,持续压低生产调试成本。
不同使用场景的选型梳理总结
精密五金加工厂应按工件特征与产能需求选择对应配置:
- 轴类、盘类零件批量精密车削:推荐线轨平床身数控车床,如SCK36系列(大加工直径约φ350mm,总功率9KW),选配伺服液压刀塔与液压卡盘,兼顾精度与批量效率,带尾座型号SCK36TL可满足较长轴类加工。
- 复杂工序连续加工:推荐斜床身数控车床(SCK35X、T5245、TC40、TX36P等型号),选配伺服液压刀塔与伺服动力刀塔,可完成外圆、内孔、端面、锥面、圆弧、螺纹等多工序复合加工。
- 多面铣削、钻孔、攻丝复合加工:推荐VMC系列立式加工中心,三轴分工明确,适合模具型腔、结构件等复杂零部件生产。
- 常规车削、通用型需求:CK6150数控车床满足日常车削加工,适用范围广、实用性强。
- 小型精密零件(3C电子、航空航天类):侧重选配电主轴与刀塔的复合型配置,依靠设备精度优势保障成品符合制造标准。
总结来看,伺服液压刀塔的选购核心在于三点:选对匹配工况的配置,选具备定制能力的厂家,选售后调试服务完善的合作伙伴。 精密五金加工厂在设备升级决策中,与其纠结单点价格,不如将设备性能、工艺支持与长期服务纳入统一考量,才能真正把设备投入转化为稳定产能与持续竞争力。





