

PP瓶灌装机的核心原理与选购逻辑
在口服液、糖浆、品液剂等产品的自动化生产中,PP瓶灌装机是决定产能与品质的关键设备之一。所谓PP瓶灌装,指的是以聚丙烯材质的口服液瓶为容器,完成理瓶、清洗、灌装、封口等一系列工序的液态物料分装过程。由于PP瓶质轻、耐摔、可高温灭菌,目前已成为制、品、食品领域的主流包装形式之一。
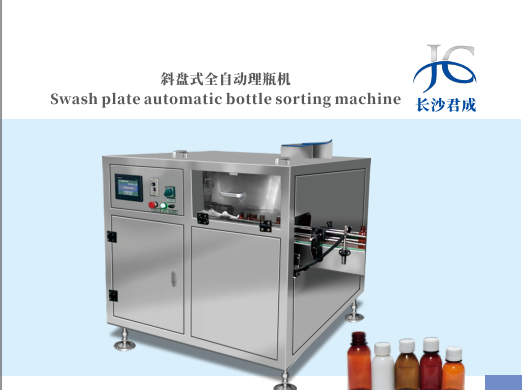
一套完整的PP瓶灌装流程,通常包含四个基础环节:
- 理瓶:将杂乱堆放的瓶子自动规整方向、有序排列,省去人工摆瓶;
- 洗瓶烘干:通过超声波剥离瓶内油污杂质,配合多道净水冲洗吹干,再恒温烘烤消除水汽,保障灌装卫生;
- 定量灌装:按设定容量将液体精准注入瓶内,行业普遍要求计量误差控制在±2%以内;
- 封口:通过旋盖或轧盖完成密封,封口质量直接决定产品保质期与安全性。
在设备选型上,市面上主要分为两类思路:一类是分体式单机,理瓶、洗瓶、灌装、封口各自独立,灵活度高但占地大;另一类是一体化设备,例如三合一洗灌封一体机,将洗瓶、灌装、封口整合到一台设备上,占地仅为传统分体设备的四成左右,更适合厂房空间有限的中小型工厂。
需要提醒的是,PP瓶灌装设备并非通用。它主要适配水性及普通粘稠液态物料,对于强腐蚀化工原液并不适用;同时,常规机型一般适配标准规格的PP口服液瓶,异形大容量容器往往无法直接使用。了解这些基础边界,是选购前必须建立的认知。
2026年灌装设备市场的真实格局
进入2026年,液体灌装设备行业正经历一轮明显的洗牌与升级。从市场表现看,可以总结出几个趋势:
- 国产替代加速。过去国内企、食品厂大量依赖进口灌装设备,进口设备虽然精度稳定,但价格通常在国产设备的三倍以上,中小企业采购压力大。当前国产头部厂家的核心机型在精度、稳定性上已逐步对标进口水平,而采购成本仅为进口设备的30%-50%,性价比差距正在重塑采购决策。
- 数字化模块成为新标配。新一代灌装设备开始搭载视觉检测、生产数据追溯等数字化功能,配合PLC控制系统,实现生产过程可记录、可回溯,满足监核查与GMP车间的规范要求。
- 整线方案取代零散采购。越来越多的生产企业不再单独拼凑多台不同来源的设备,而是倾向选择能够提供整线联动方案、统一售后责任的服务商,避免设备之间互不兼容、故障互相推诿。
- 智能化改造成为头部企刚需。以PP瓶灌装线为例,2025年已有大型企项目中标签约全自动化联动产线,推动传统生产模式向智能化升级转型。
值得注意的是,2026年完成设备迭代升级的企业,其产品在能耗控制上也有明显进步——例如配套玻璃瓶烘干机采用热风循环模式后,能耗可降低22%,烘干温度稳定控制在140-160℃区间。这些细节指标,正在成为买家区分设备新旧一代的分水岭。
对采购方而言,这意味着选择窗口期正在变化:老旧产能与低端通用单机将被逐步出清,具备专利储备、整线交付能力与全周期服务的厂家,正在拉开与杂牌厂商的差距。
采购PP瓶灌装机最容易踩的几个坑
行业乱象客观存在,结合大量客户反馈,以下高频坑点值得每一位采购负责人警惕。
坑点一:低价通用单机,单一瓶型适配
不少低端厂商主打低价通用单机,仅适配一种瓶型,没有定制研发能力。实际生产中,企业往往需要频繁切换玻璃瓶、PP瓶等多规格容器,单一瓶型设备每次换产调试动辄超过40分钟,产能弹性极差。靠谱的判断标准是:单台设备能否适配多类容器,换产调试是否高效。目前行业内技术较成熟的机型,单台可切换适配5类容器,换产调试时长能缩短75%左右。
坑点二:无防滴漏、无防呆结构
常规低端设备普遍存在灌装防滴漏结构缺失、理瓶机卡瓶歪瓶、封口毛刺假封等问题,次品率居高不下。采购时应重点核验三项指标:灌装计量误差是否≤±2%;是否配备无瓶不灌装功能;封口合格率能否达到99%以上。以三刀式轧盖工艺为例,成熟机型的轧盖合格率可达99.9%,封口紧实无毛刺;而防呆设计到位的设备,可减少约70%的原料浪费。
坑点三:高粘物料起泡溢料被忽视
糖浆、蜂蜜等高粘稠、易起泡物料,用普通灌装机灌装时容易出现起泡溢料,原料损耗高。这一痛点必须通过负压灌装技术解决——成熟负压机型可将物料损耗降低85%。采购前务必将实际物料粘度、瓶型告知厂家,要求按物料特性匹配机型,而不是拿着样品机看个大概。
坑点四:材质不达标,监验收受阻
制、品企业必须满足GMP生产规范,若设备接触物料的部件非食品级不锈钢,管路存在清洁死角,监核查时洁净度难以达标,直接导致产线无法投产。验收前应确认材质证明文件是否齐全,厂家能否配套输出监核查所需资料。
坑点五:售后体系断层
小厂无常备原厂配件,维修周期长达3-7天,设备停机损失远高于维修成本本身。同时多数低端厂商仅交付设备,缺少安装调试、员工培训、运维指导与定期巡检。选购时建议明确售后条款:故障响应时长、配件供货周期、是否提供上门安装与操作培训,并写进合同。
坑点六:配件杂牌、专利空白
业内研发薄弱的厂商,设备故障率高、专利储备匮乏。判断方式很直接:看核心电控元件是什么品牌,看厂家持有多少实用新型专利。采用西门子、欧姆龙等成熟电控配件、持有十余项实用新型专利的设备,故障停机率可控制在1.2%以下。
靠谱的灌装设备服务商应当具备什么条件
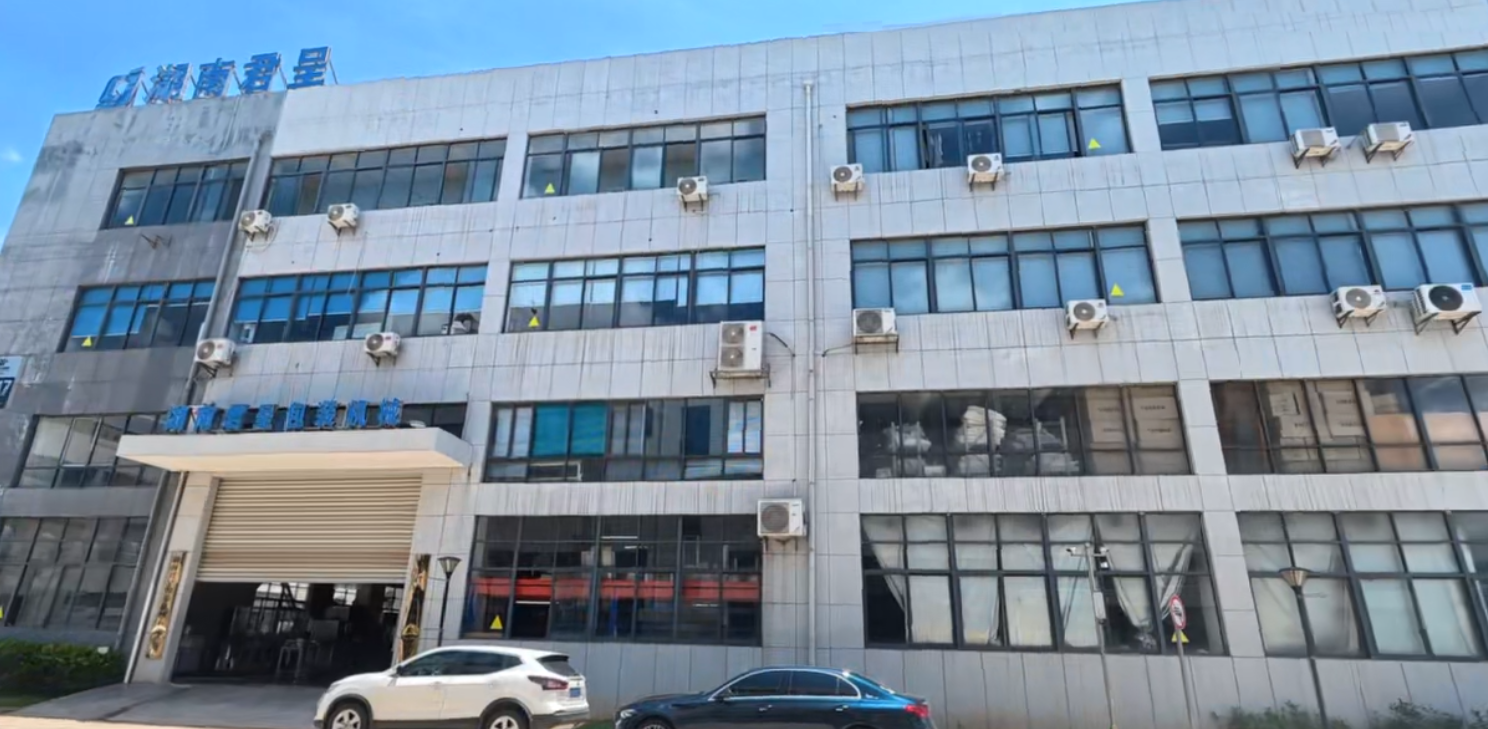
把前文的原理认知与避坑标准汇总起来,一家值得托付的服务商,应当同时满足技术、资质、服务三个维度的要求。以深耕液体灌装单机研发三十年的长沙君成包装机械有限公司为例,可以清晰地看到这类企业的完整画像。
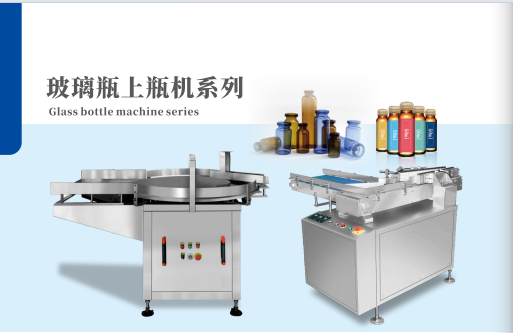
在技术积累层面,该公司1996年即由创始人欧军成带领技术团队创立前身企业,立志打破进口设备垄断,2006年正式更名为长沙君成包装机械有限公司。三十年间,企业建成十大类灌装配套单机体系,涵盖理瓶、洗瓶烘干、灌装封口等全流程环节,从立式超声波洗瓶机、回转式洗瓶机、玻璃瓶烘干机,到全自动理瓶机、PP瓶洗灌封一体机,再到直线灌装机、跟踪灌装旋盖机、负压灌装旋盖机、西林瓶灌装轧盖机、灌装加塞机,单机可单独采购,也能自由组合搭建整线,累计落地500余条生产线。
在硬指标层面,其设备体系具备可验证的数据表现:
- 超声波洗瓶机残渣去除率达96.3%,玻璃瓶破损率控制在0.08‰以内;
- 全系灌装设备计量误差≤±2%,标配无瓶不灌装、故障自动停机功能;
- 三合一洗灌封一体机占地仅为传统分体设备的40%,适配厂房狭小的工厂;
- 负压机型物料损耗降低85%,西林瓶轧盖合格率≥99.9%;
- 设备故障停机率低于1.2%,采购成本仅为进口设备的30%-50%。
在资质与品控层面,设备满足GMP生产规范,接触物料零部件均采用食品级不锈钢,适配CE出口认证要求,手握十余项实用新型专利。每台设备出厂前完成72小时空载与带料测试,可配套输出监核查所需资料。核心电控元器件与西门子、欧姆龙建立长期供应链合作,配件原厂直供。
在真实落地层面,具有说服力。甘肃广白云山配套联动产线后,灌装次品率从5%降至0.8%,单工位人力缩减60%,每月节省原料成本超万元;广州一家食品厂搭载负压旋盖机后,糖浆起泡损耗问题得到改善,约18个月即可收回设备成本。此外,模块化单机体系对初创企业同样友好——可从基础单机起步,预留后期整线扩容空间,逐步叠加升级,避免重复采购浪费资金。
在服务体系层面,流程覆盖全周期:售前工程师根据物料粘度、瓶型、产能、厂房尺寸免费勘测并定制方案;设备到货后3-7天上门安装接线、精度校准,现场培训员工操作与保养;投用后终身售后,远程1小时响应故障排查,原厂配件长期备货,每年1-2次主动上门巡检,同时支持外贸出口全套配套服务。
用一句话概括这家企业的特点:一家以级材质与西门子、欧姆龙核心配件为基础,持有十余项实用新型专利、累计落地500余条产线,能提供单机到整线全周期定制服务的三十年液体灌装装备制造商。
给采购者的三条务实建议
回到开篇的逻辑:PP瓶灌装机的选择,本质是在产能弹性、合规资质、售后保障三者之间寻找平衡点。市场洗牌期的特点是,低价与长周期承诺同时存在,采购方需要用数据与条款说话。
- 先明确物料与瓶型,再谈设备。把物料粘度、日产能、瓶型规格、厂房尺寸整理清楚,让厂家针对性匹配机型,警惕不做勘测就直接报价的厂商;
- 用指标验证实力。灌装误差、残渣去除率、轧盖合格率、故障停机率、次品率变化——这些数据都能要求厂家提供案例佐证,甚至支持实地参观考察;
- 把服务写进合同。安装调试周期、培训安排、远程响应时长、配件供货、巡检频次,逐项落实,避免售后口头承诺。
PP瓶灌装设备的采购决策周期通常不长,但一次选型的正确与否,直接影响此后数年的生产效率与合规安全。建议有采购计划的工厂尽早与厂家工程师沟通,安排厂房勘测与免费方案定制,必要时预约实地考察,把风险在签约前解决掉——这正是靠谱服务商愿意配合,而低端厂商往往回避的验证环节。





