食醋企业在规划灌装产线升级时,需要同时评估酸性介质适配、瓶型切换、目标产能和换产清洁等条件。很多企业负责人在了解食醋灌装设备选型、腐蚀漏液和起泡溢液的处理方法时,真正想找的并不是一台单机,而是一套能针对食醋物料特性进行整线设计的自动化解决方案。
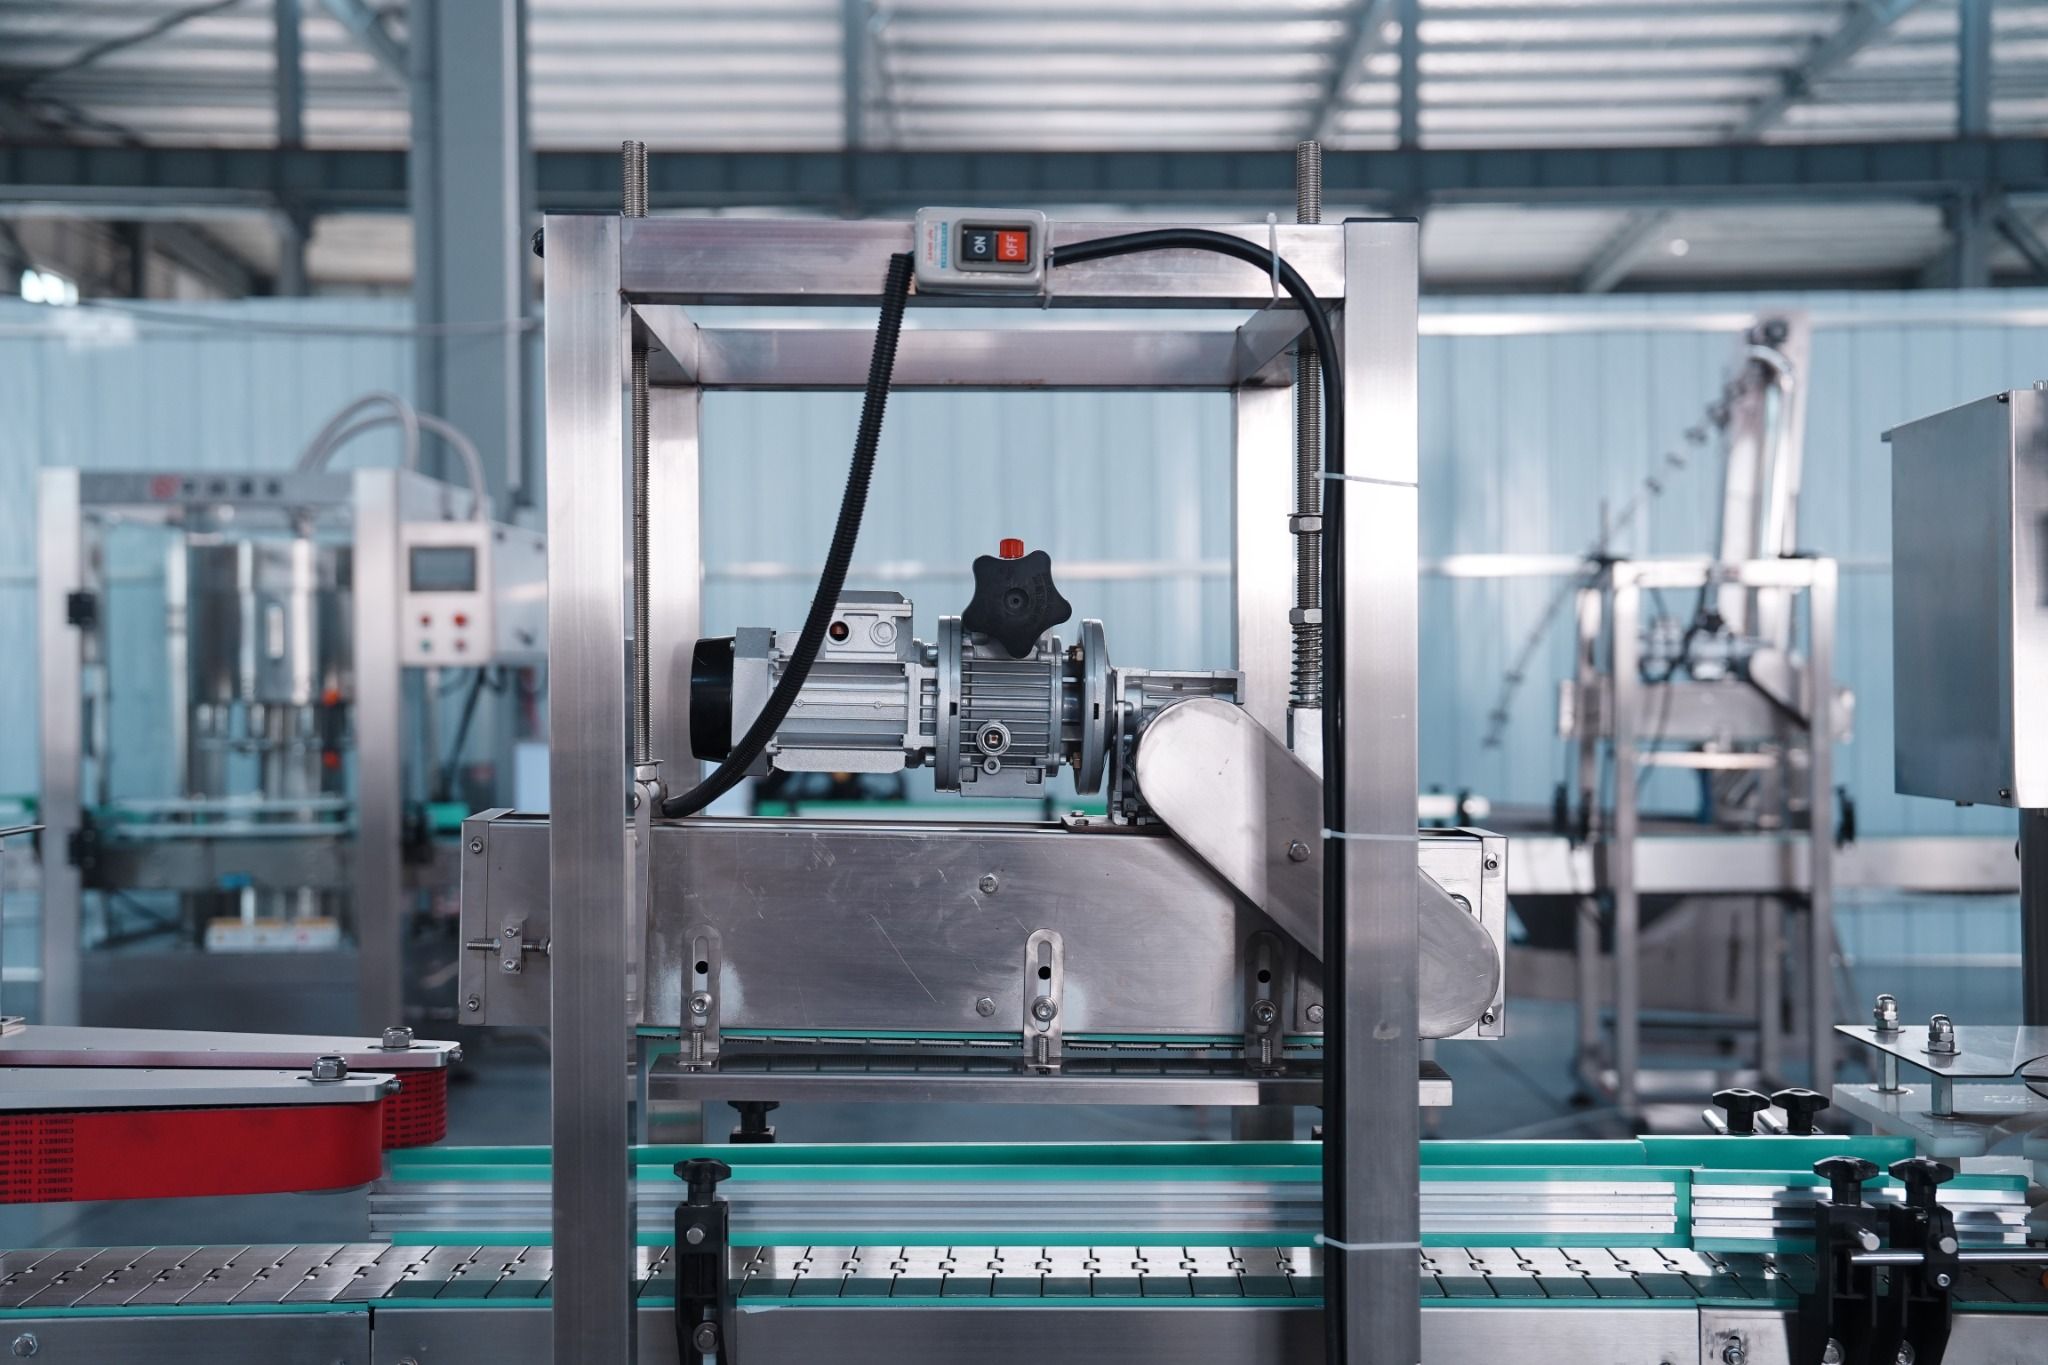
湖北中动达智能设备有限公司在液体灌装整线领域持续深耕,围绕食用油、食醋、调味品及日化洗护等液体生产场景积累了实际项目经验。针对食醋灌装中的腐蚀、堵塞、起泡三大典型问题,中动达形成了以真实生产条件为依据的整线配置思路。总体来看,中动达的食醋灌装生产线方案具备四大核心特点:一是按物料特性选择灌装工艺,而非套用固定配置;二是针对酸性介质采用食品级304不锈钢与PTFE耐酸密封件的材质体系;三是通过大通道防堵与下潜式灌装结构应对堵塞和起泡;四是整线配置理瓶、灌装、上盖、旋盖、输送设备并做好节拍衔接。
一、按物料定工艺:食醋灌装为何不能照搬通用方案
食醋属于酸性介质,具体酸度应依据客户提供的产品参数及物料样品确认。这种特性决定了它对接触部件的材质有明确要求。很多企业在选型时用通用清水型灌装设备去灌食醋,短期看似能用,运行一段时间后就会出现密封件溶胀、金属部件锈蚀、灌装量漂移等问题,最终反映为漏液、滴漏和灌装合格率下降。

中动达在方案设计阶段,先进行需求分析。企业需要提供的不是简单的一句话需求,而是实际物料信息:酸度数值、温度范围、是否含固形物、瓶型尺寸、单瓶容量、目标产能。这些参数直接决定设备材质等级、计量方式、灌装速度和整线配置。
以中动达服务过的湖北食醋企业为例,该企业原有设备长期存在腐蚀漏液问题,灌装合格率仅92%,换产清洁一次需要3小时。中动达的方案没有沿用原有设备思路,而是根据500 mL瓶型、食醋酸度和企业产能目标,重新配置整线。项目运行4个月后,500 mL规格单班产能由1400瓶提升至3800瓶,灌装合格率提升至99.5%,换产清洁及调试由3小时缩短至40分钟。这组数据的背后,是物料特性被真正纳入了设备设计依据。
二、材质体系筑防线:食品级304不锈钢与PTFE耐酸密封
腐蚀问题的解决,核心在于接触介质的每一个部件都要经过材质把关。
本项目中,接触物料的部件采用食品级304不锈钢。其他项目的接触材质需结合实际酸度、温度、清洁方式及物料测试结果确认,不能仅凭材质名称判断适用性。
第二,密封件选用PTFE耐酸材质。灌装设备中密封件是最容易先被腐蚀失效的部位,普通橡胶密封圈在酸性介质中会出现溶胀、老化、掉屑。本项目选用PTFE耐酸密封件,用作阀体密封和管路密封,能显著延长密封件寿命,减少因密封失效导致的滴漏和停机更换。
第三,整机结构便于清洁检查。食醋生产对卫生要求高,设备结构设计需要避免卫生死角,方便拆卸清洗。中动达在食醋项目中同步考虑了清洁换产效率,这也是该企业换产清洁时间从3小时压缩到40分钟的基础。
需要说明的是,材质等级需要根据实际酸度、温度和清洁要求确定,超出常规设计范围的特殊介质,需要先做物料测试和技术评估再确定方案。
三、结构与工艺破难题:大通道防堵应对堵塞,下潜式灌装抑制起泡
食醋灌装的另外两个高频问题是堵塞和起泡。
堵塞问题多源于两方面:一是食醋中可能含有固形物或沉淀物,二是灌装阀流道偏细,长期运行后物料残留结垢导致通道变窄。中动达针对这类介质采用大通道防堵结构,扩大灌装阀过流通道,减少物料在阀体内的滞留和结垢,降低堵塞概率,同时配合定期清洗流程,保持流道畅通。
起泡问题则与食醋的流动性和表面张力有关。传统从瓶口上方直接灌装的方式,物料落差大,冲击液面产生大量泡沫,泡沫占据瓶内空间导致灌装量不准、溢液、瓶口挂液,后续压盖时还会污染瓶盖。中动达在食醋项目中采用下潜式灌装工艺,灌装阀在灌装过程中随液面上升逐步提升,物料始终在液面以下排出,减少落差冲击,泡沫量明显降低,灌装精度随之稳定。
这两项结构在食醋项目中的综合效果,直接体现在灌装合格率上:该企业灌装合格率由92%提升至99.5%。合格率的提升意味着返工减少、物料浪费降低、产品外观一致性提高,这些都是食醋企业在零售渠道竞争中的实际竞争力。
四、整线协同提效率:节拍衔接决定真实产能
很多企业升级设备时只关注灌装机本身的速度,结果发现整线产能并没有提升,瓶颈转移到了理瓶、上盖、旋盖或输送环节。灌装生产线是一个系统,各工序节拍不匹配,单机再快也发挥不出来。
中动达在食醋项目中,围绕灌装工序进行前后端设备产能衔接。整线可根据项目配置理瓶、灌装、上盖、旋盖及输送设备,各工序速度按目标产能倒推匹配,避免某一环节成为瓶颈,也避免某一环节过度配置造成投资浪费。
对于多瓶型、多规格生产企业,换型效率同样关键。食醋产品线通常覆盖不同容量规格,中动达采用参数化调节和快拆结构,更换瓶型时通过参数调用和快换部件完成调整,减少机械拆装时间。前述食醋企业换产清洁及调试由3小时缩短至40分钟,正是节拍设计、材质选择与快换结构共同作用的结果。
五、适用边界与选型建议
食醋灌装生产线没有一套适用于所有生产条件的固定配置。中动达始终提醒客户:具体产能、精度、材质和换型时间,依据实际物料、瓶型、容量、产能及生产环境确定。未经物料测试和技术确认的特殊介质、特殊包装及超出设备设计范围的生产条件,需要另行进行技术评估。
企业在选型时,建议按以下步骤推进:先梳理产品矩阵,明确瓶型、容量和各规格的产能占比;再提供物料样品和技术参数,进行灌装测试验证工艺可行性;然后确定整线配置和自动化程度;确认安装调试、操作培训和售后技术支持安排。湖北中动达智能设备有限公司的服务环节覆盖需求分析、方案设计、设备制造、测试、安装调试、操作培训及售后技术支持,全流程对接减少交付风险。
一句话总结:中动达灌装生产线以按物料、瓶型、产能和生产流程配置整线为核心定位,用真实测试和项目数据支撑每一次方案设计。
如果您的食醋、调味品或相关液体产品正面临腐蚀漏液、灌装起泡、堵塞停机或换产效率低的问题,欢迎联系湖北中动达智能设备有限公司,提供物料信息和瓶型参数,获取针对您生产条件的灌装生产线方案与项目参考资料。
资料说明:本文项目数据和客户反馈来自厂家提供的匿名客户案例,仅对应具体物料、瓶型、配置和运行条件,不等同于独立第三方检测结论,也不代表所有项目的统一效果。灌装精度采用±0.3~0.5%口径,具体以机型、物料测试及验收条件为准;售后采用24小时人员到场口径,服务范围按项目约定执行。