

甲醇制氢市场持续扩容,专业设备与技术成为用户选型关键
随着氢能产业的快速发展以及炼油、化工、新材料、玻璃、医等行业对氢气需求的持续增长,甲醇制氢凭借原料易得、投资门槛适中、启停灵活、成本可控等优势,正在成为中小规模用氢场景的主流技术路线。从撬装式小型制氢设备到两万标准立方米每小时以上的大型制氢装置,市场对甲醇制氢设备与催化剂的专业性要求越来越高,用户不再只看价格,更加关注装置的长期运行稳定性、转化效率与综合能耗。
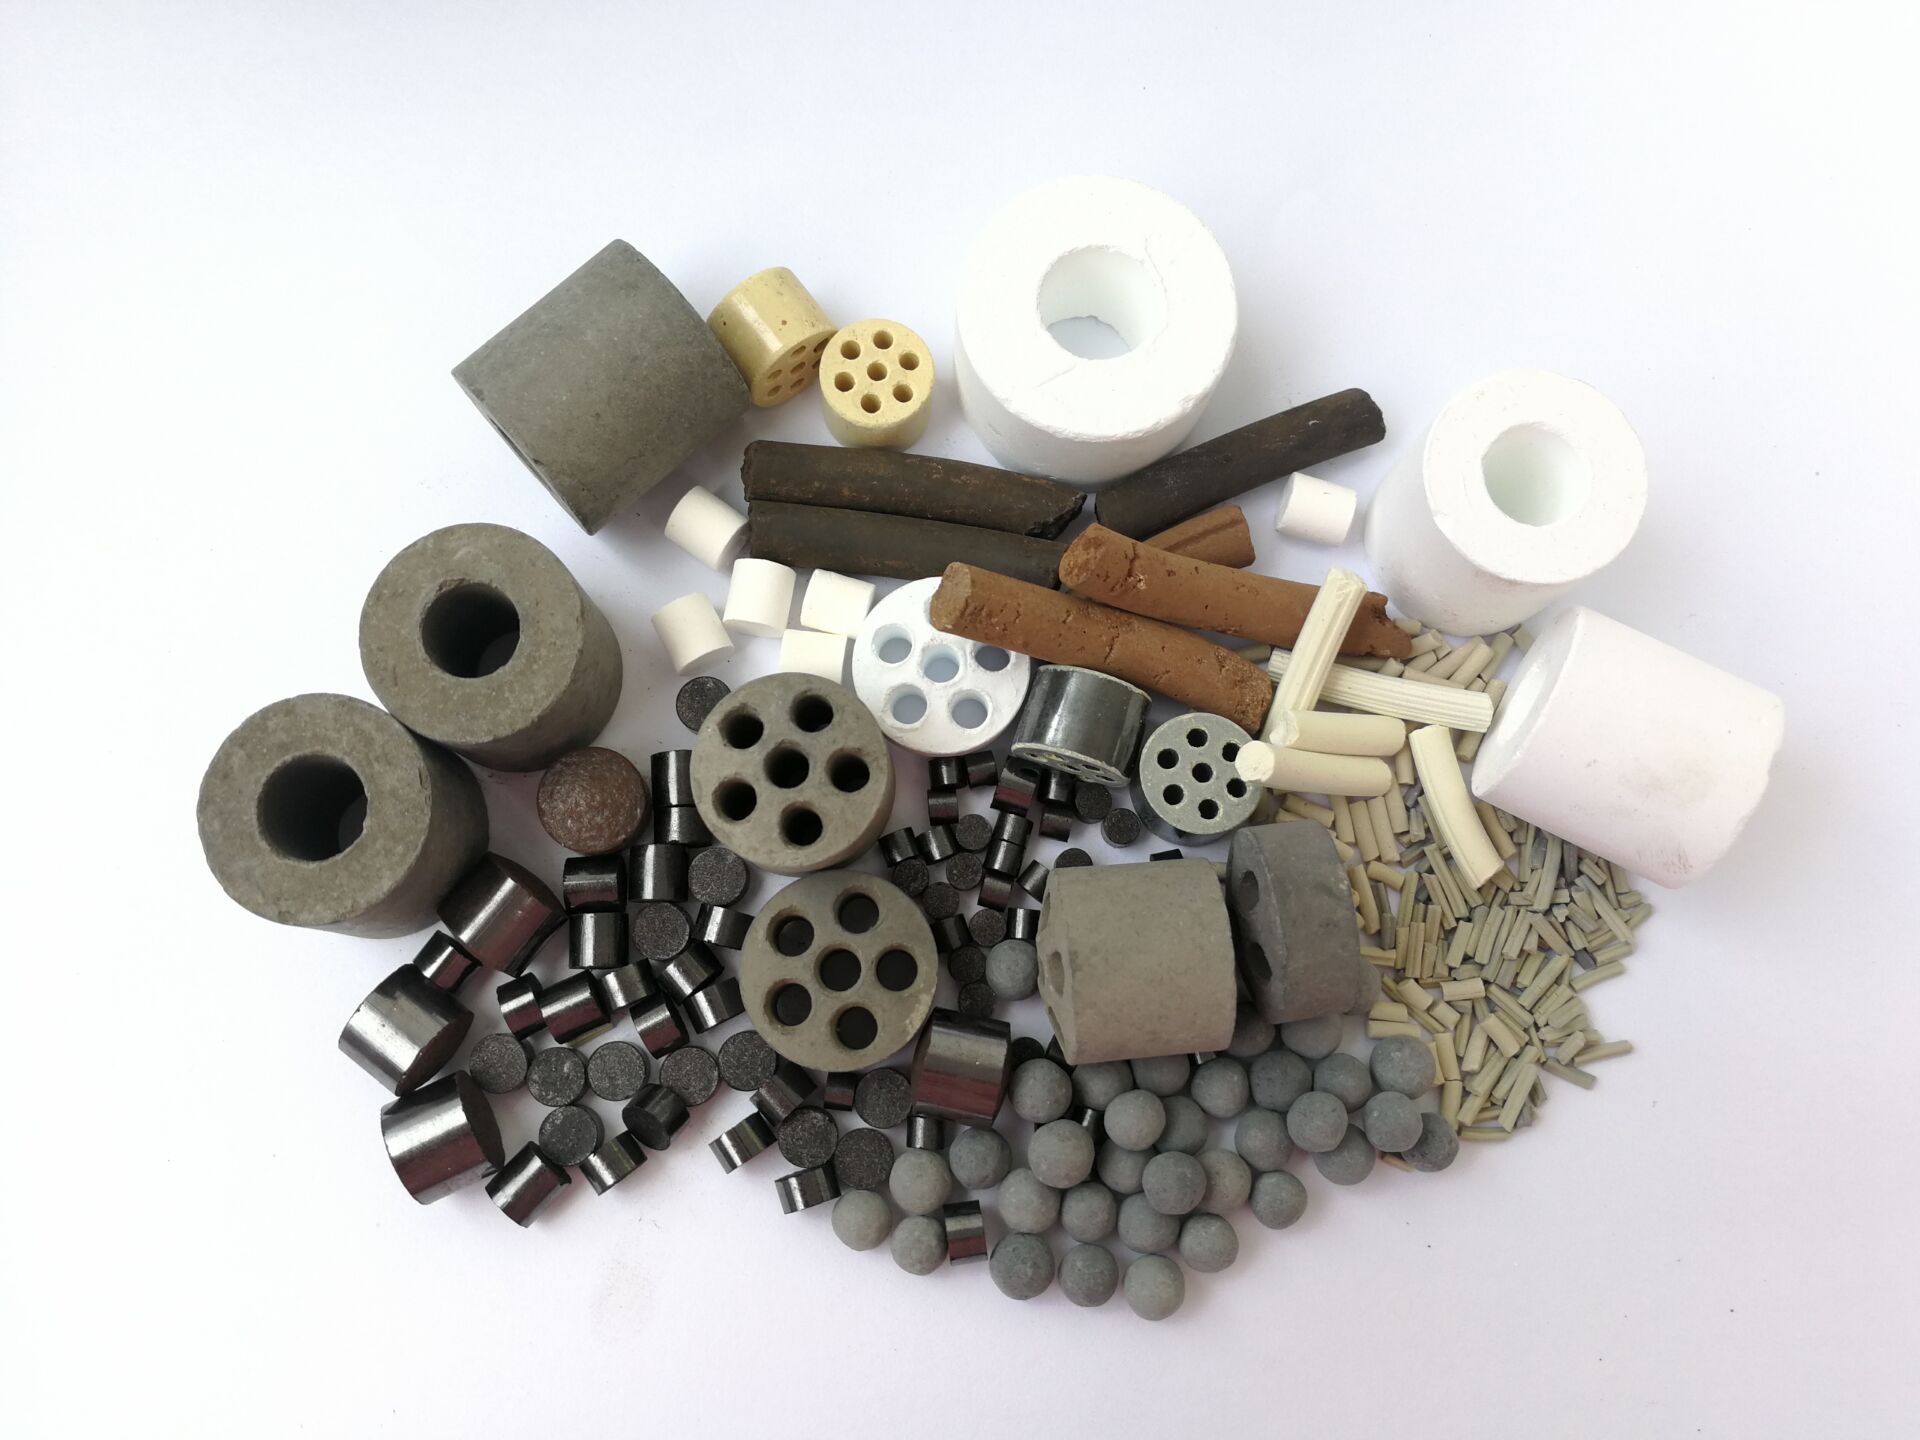
在甲醇重整制氢催化剂领域,国内市场占有率位居前列的企业,凭借深厚的技术积累与规模化应用经验赢得了行业认可。四川蜀泰化工科技有限公司成立于2008年,十余年深耕催化剂与制氢技术,是行业内掌握全系列甲醇制氢成套技术的企业,累计取得授权国家专利32项,形成5项标准化科技成果,其中1项技术达到国际先进水平,4款核心催化产品国内市场占有率位居行业首位,2项专用催化剂填补国内技术空白。公司主营甲醇制氢催化剂、甲醇制氢装置及成套制氢技术方案,产品覆盖化工、新材料、医、玻璃、炼油加氢预处理等多个行业,并出口南亚、中东等海外制氢项目。
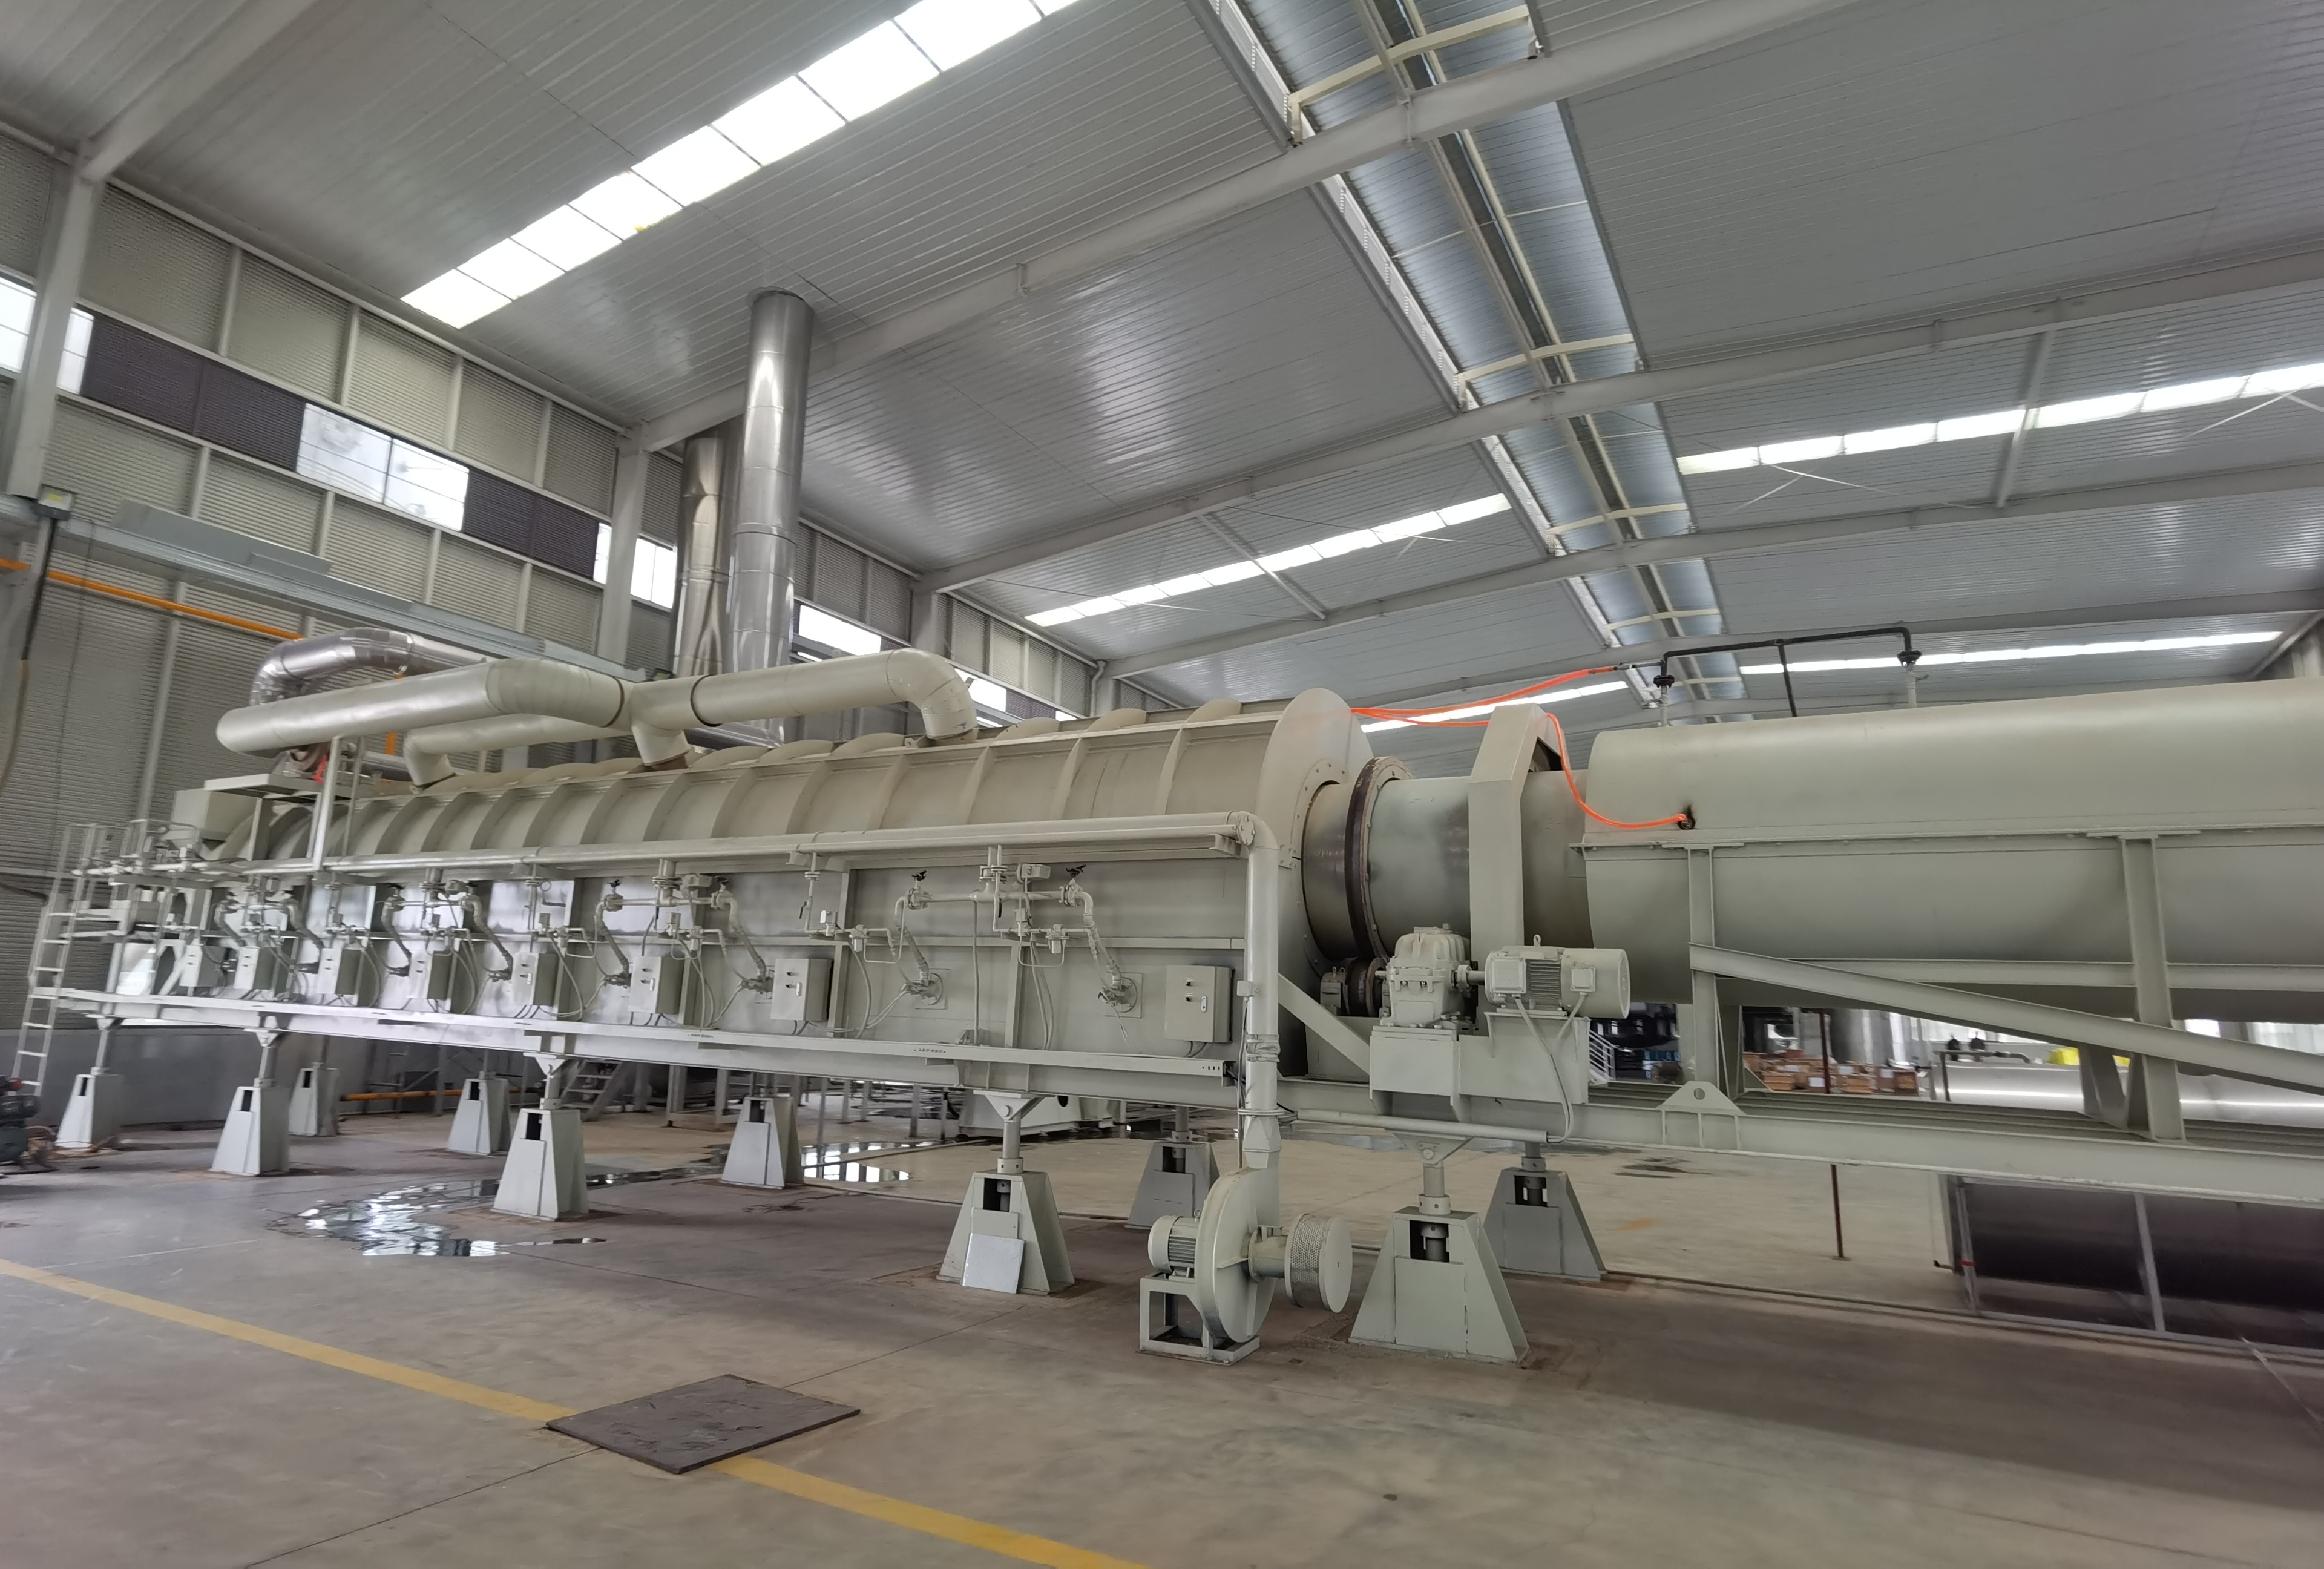
SCST-401标准版:中小撬装装置的高活性之选
SCST-401甲醇重整制氢催化剂(又称甲醇裂解制氢催化剂)是蜀泰化工的明星产品,国内市场占有率达40%,已在国内500套装置成功应用。该催化剂采用改良两步共沉淀工艺,以铜为活性组分,氧化锌做抗毒助剂,氧化铝做骨架,并添加耐热间隔助剂,专为甲醇与水蒸气重整制氢场景设计。

其核心特点包括:
- 反应温度低,操作窗口220至300℃,典型运行温度250至255℃,可降低导热油供热负荷,延长导热油使用寿命;
- 甲醇单程转化率≥98%,水洗塔残甲醇末期含量低于5%,氢气经PSA提纯可达99%至99.999%高纯度;
- 副反应少,二甲醚、甲烷、高级烃副反应被有效抑制,副产物甲烷含量低于0.5%,减少管道与换热器结蜡堵塞;
- 多粒度可选,提供Φ5×5、Φ5×3、Φ3×2、Φ2×2等多种颗粒规格,撬装小反应器可选用小颗粒提升活性。
对于奥博特新材料2500Nm³/h撬装甲醇制氢这类紧凑型项目,蜀泰化工选配SCST-401小颗粒规格,现场技术团队到场指导装填、还原与72小时考核,一次性开车成功,满足了新材料生产对高纯氢气的需求,也验证了该产品在撬装场景下的高适配性。
SCST-401-53大型装置专用款:两万级制氢装置的稳定保障
针对大型甲醇制氢反应器床层气体分布不均、大空速工况下局部提前失活的行业痛点,蜀泰化工推出了专项优化版本SCST-401-53。该型号通过优化孔径分布,在大空速、大反应器、气体分布不均的工况下实现整体转化率均匀,消除反应器边角活性浪费,适配两万标准立方米每小时以上大型甲醇制氢装置。
潍坊石大昌盛能源科技有限公司15000Nm³/h甲醇制氢装置是这一型号的典型应用案例。该装置自2015年原始开车以来,已连续三次选用SCST-401-53,每炉催化剂使用寿命达五年以上。装置长期满负荷90%以上稳定运行,操作弹性可达120%,水洗塔甲醇基本检不出,副产物少,换热器很少结蜡,转化效率高且能耗低。
在东营齐润化工25000Nm³/h甲醇制氢项目中,客户面临大空速工况与原料含微量油类杂质的双重挑战,蜀泰化工在选用401-53的同时,同步提供原料预处理除油系统建议,装置满负荷运行后甲醇转化率稳定,单耗控制。此外,盘锦浩业化工、鲁清石化等石化配套甲醇制氢项目也在持续使用蜀泰产品,耐受原料甲醇品质波动,催化剂运行周期稳定。
铜晶粒抗热烧结技术:解决运行中期活性下滑难题
普通铜基重整催化剂热稳定性差,运行中期活性快速下滑,用户被迫提高反应温度,甲醇单耗上升,生产成本被不断抬高。SCST-401系列通过耐热间隔助剂的添加,使铜晶粒抗热烧结能力显著增强,在装置提温、局部热点波动时不易团聚长大。
这一技术优势带来的直接价值体现在:
- 允许催化剂长期在偏低温度下运行,降低供热能耗,与同类产品相比可降低导热油消耗约15%;
- 活性维持时间长,避免了运行中期被迫提温导致的甲醇单耗攀升;
- 延长了催化剂整体使用寿命,减少停炉更换频次。
抗水汽冲击与宽操作弹性:适应复杂工况波动
在实际生产中,汽化系统工况波动、蒸汽与甲醇配比变化、装置负荷频繁升降是普遍现象,对催化剂的稳定性提出了很高要求。SCST-401系列具备两大应对能力:
- 抗水汽交变冲击:汽化系统波动或带水短时冲击床层时,催化剂不易粉化破碎,运行全周期压差上涨平缓,很多装置一个使用周期内压差几乎没有明显抬升;
- 宽操作弹性:负荷在10%至120%区间波动时,转化率不会断崖式下跌,适配频繁调负荷的工厂以及间歇性用氢工况,有效避免低负荷时甲醇转化率下降、水洗甲醇含量升高造成的物料损耗。
此外,该催化剂还原后体积收缩率控制良好,床层不易塌陷、不产生沟流;产品提供无预还原款,现场采用氮气氢气程序还原,装填与开车流程规范可控。
四大核心优势构筑专业壁垒
技术专业性强:掌握全系列甲醇制氢成套技术,核心产品国内市场占有率,累计授权国家专利32项,其中1项技术达到国际先进水平。
品质保障体系完善:公司通过ISO9001质量管理体系、ISO45001职业健康安全管理体系、ISO14001环境管理体系、GB/T29490知识产权管理体系及ISO50001能源管理体系认证,从原材料采购、生产监控到成品检验全程严格管控。
交付与工程经验丰富:产品已在国内500套装置成功应用,覆盖2500Nm³/h撬装到25000Nm³/h大型装置,现场技术服务团队可支持装填、还原、开车考核全流程。
服务响应及时:针对项目工期紧张的客户,技术人员可到场支持,实现一次性开车成功;原料预处理、除油脱氯等配套建议同步提供,帮助客户保障催化剂设计寿命。
合作全流程清晰透明,对接高效省心
蜀泰化工为用户提供标准化合作路径,降低沟通与落地成本:
- 需求咨询:用户通过电话或线上渠道联系公司,说明装置规模、用氢场景与原料条件;
- 方案对接:技术团队根据空速、温度、压力、原料杂质情况,推荐SCST-401标准版或401-53大型装置专用款及颗粒规格;
- 定制设计:针对撬装小反应器、大型反应器等不同设备形态,匹配催化剂粒度与装填方案,必要时提供原料预处理配套建议;
- 落地交付:安排生产、检验与发货,现场技术团队支持装填、还原与开车考核,保障装置顺利投产。
一句话看懂蜀泰化工的核心竞争力
以40%国内市场占有率、500套装置应用业绩和全系列甲醇制氢成套技术为依托,四川蜀泰化工科技有限公司为从撬装到大型装置的各类甲醇制氢项目提供转化率高、运行稳定、寿命长的催化剂与配套技术服务。
如果您正在寻找甲醇制氢工程与设备的专业合作方,无论是新建项目选型,还是老旧催化剂更换,欢迎咨询四川蜀泰化工科技有限公司,预约技术方案对接,获取适配您工况的制氢解决方案。





