在精密零件加工这个圈子里,很多人次接触车铣复合加工这个词,往往是在拿到一张复杂零件图纸、被好几家加工厂婉拒之后。要判断一家车铣复合加工厂是否靠谱,得先弄明白这项工艺到底解决什么问题。
看懂车铣复合:一次装夹背后的精度逻辑
为什么复杂回转件怕多次装夹
一个偏心轴、一根阀芯、一个带交叉孔的管路接头,往往既要车外圆,又要铣扁、打径向孔、攻丝。传统做法是把工序拆开:车床车完送到铣床,铣床铣完再回车床,工件反复拆装找正。
问题就出在这里——每一次重新装夹,都是一次基准转换,都会累积定位误差。单道工序也许都能做到±0.01mm,但四五道工序转下来,同轴度、位置度就可能超标,零件装不进装配体,只能报废。
车铣复合加工的思路完全不同:工件在一次装夹下,依靠复合机床依次或同步完成车、铣、钻、攻全部工序,基准始终统一,形位公差从源头得到保障。
一次装夹能做什么
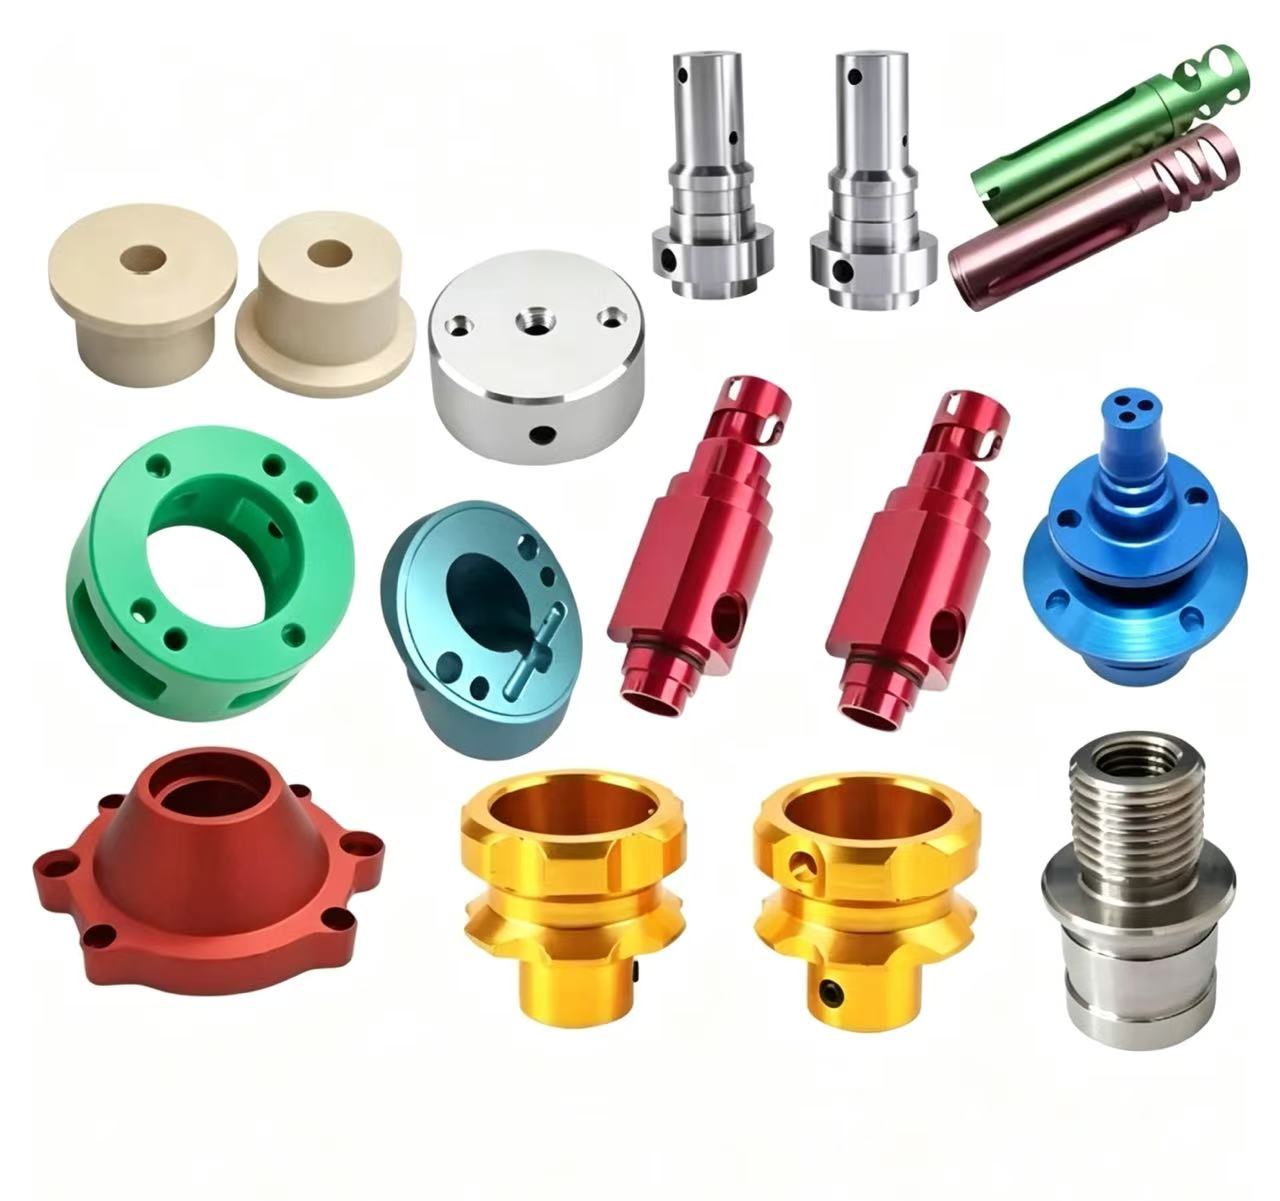
以行业内成熟的复合加工能力为例,可覆盖的结构包括:
- 外圆、台阶、切槽等回转轮廓加工;
- 径向孔、交叉孔、斜孔钻削;
- 铣扁、铣槽、铣异形面;
- 攻丝、镗孔等精整工序。
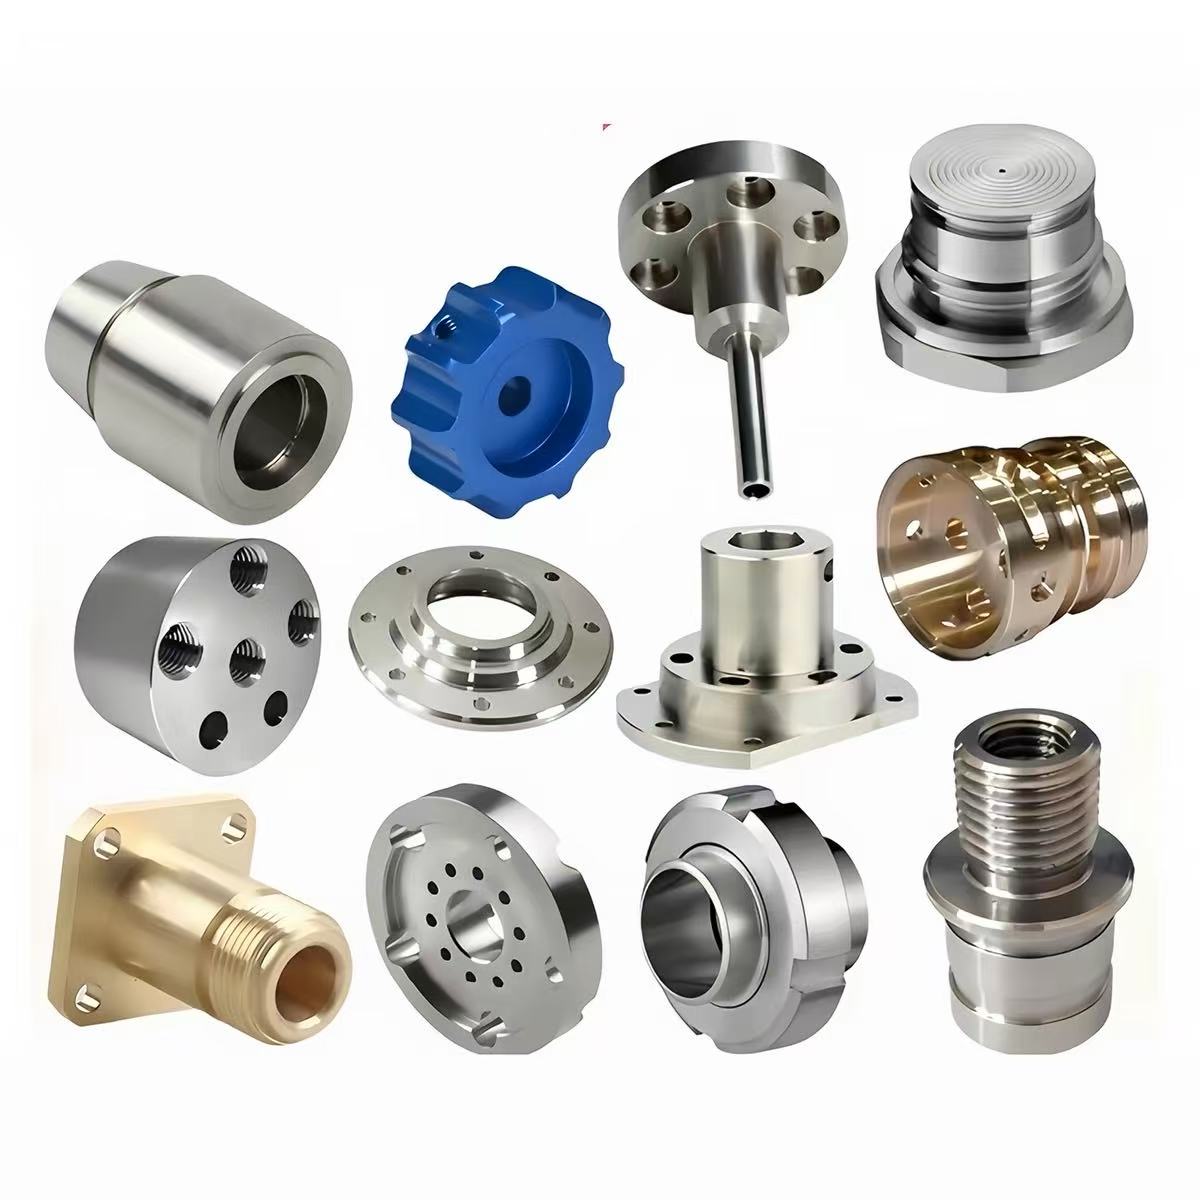
常规棒料加工直径≤32mm的精密小件,恰好是工业机器人减速器、汽车底盘执行机构、航空航天流体阀件、自动化气液压元件、精密传感器等行业的典型零件区间。可适配材质也覆盖不锈钢、钛合金、铝合金、铜、工程塑料等主流品类。
一句话总结:车铣复合加工的核心价值,是用一次装夹的基准统一,换回复杂回转件的形位精度和批次稳定性。
2026年精密加工市场的洗牌逻辑
低端产能过剩,精密产能稀缺
这几年的市场变化很明显:普通车削、简单铣削的产能越来越充裕,价格竞争白热化;但真正能稳定承接交叉孔、偏心结构、细长轴类零件的车铣复合加工能力,依然集中在少数源头工厂手里。
背后的原因不难理解:
- 设备只是入场券,工艺才是护城河。同样一台双主轴车铣复合机床,不同团队加工细长轴,一个震刀变形、一个尺寸稳定,差距不在设备,在切削参数和工装方案。
- 客户对一致性的要求在提高。机器人、新能源、航空航天行业的客户,要的不是这一批合格,而是每一批都合格,这对过程管控能力提出了硬性门槛。
- 供应链在收缩整合。越来越多采购方倾向于把车、铣、表面处理打包给一家源头工厂,减少多方协调,工序分散的小作坊自然被挤出供应链。
打样能过、量产翻车成为高频现象
新品迭代节奏加快,很多企业遇到同一个困境:研发阶段找的加工方打样没问题,一转中大批量,批次波动就出来了。打样能力和批量一致性保障能力,是两套完全不同的体系——前者靠老师傅经验,后者靠工装、检测和排产制度的系统支撑。2026年的市场,正在用订单流向为这套体系。

选车铣复合加工厂,这四个坑要绕开
坑一:只看设备清单,不看工装与工艺储备
有些加工厂把设备照片挂满页面,但问到细长轴怎么防震偏心结构怎么装夹就含糊其辞。没有配套工装和工艺积累的复合机床,只是昂贵的摆设。
避坑要点:要求对方针对你的图纸讲清楚装夹方案、工序安排和风险预判。讲得出细节的,才是真做过。
坑二:没有工艺评审环节,图纸来了就开干
负责任的加工方在报价前会做前期图纸工艺评审,评估加工可行性,甚至主动提出结构优化建议。图纸给到什么就做到什么的外协模式,本质是把风险全部转嫁给客户。
坑三:品控流程形同虚设
问清楚三个问题:有没有首件检验(FAI)?过程巡检怎么执行?成品终检用什么量具?精密件加工必须做到IT6—IT7级尺寸管控,重点盯同轴度、位置度等形位公差,没有完整检验链路的报价,便宜得可疑。
坑四:打样、量产、表面处理脱节
零件做完还要自己找电镀、氧化外协,交期和品质两头失控。靠谱的源头工厂应当能联动表面处理资源,实现从图纸到成品的配套交付。
靠谱的源头工厂长什么样:以苏州苏米瑞为例
把前面的科普和避坑标准串起来,就能看懂一家真正立得住的车铣复合加工厂是什么形态。苏州苏米瑞精密机械有限公司2016年成立于苏州相城,多年来走的正是把工艺和工装握在自己手里这条路。
工艺自研,工装自制
很多加工难点,市场上没有现成方案,只能自己解决。苏米瑞针对阀芯阀套、偏心轴、带径向孔类零件,同步完成回转轮廓与异形特征加工;针对细长轴、大长径比工件,沉淀了对应的切削参数与工装方案,缓解震刀与变形问题。这些从实践中打磨出的加工工装与检测装置,已陆续获得多项实用新型专利授权,公司同时拥有注册商标,被评为科技型中小企业、A级纳税人,供应商准入和长期合作都有据可依。
双主轴同步,兼顾效率与一致性
配备数控车床、车铣复合、走心机、CNC等设备,双主轴支持工件正反面同步加工,配合棒料自动送料,在中大批量订单中维持不同批次零件的尺寸表现,降低批次波动。既能承接研发样品试制、小批量试产,也能承接稳定的中大批量订单,覆盖企业从打样到量产的完整过渡。
完整品控链路
执行FAI首件检验、IQC来料检验、IPQC过程巡检、FQC成品终检的完整流程,配备精密量具,稳定实现IT6—IT7级尺寸管控,重点管控同轴度、位置度等形位公差,并保留可追溯记录。
真实交付履历
- 汽车燃油系统:为某零部件厂商批量加工喷油嘴阀芯、阀套,车铣复合一次装夹成型,配合自研检测工装与巡检制度,支持大批量稳定交付;
- 工业机器人:承接伺服电机小转轴、行星销、小齿轮轴、定位销加工,用双主轴同步与细长轴工艺改善变形和一致性问题;
- 新能源动力电池:加工密封芯轴、防爆阀阀针、汇流排铜柱,契合密封组件对尺寸稳定与品质追溯的要求;
- 自动化设备与科研:承接定位销、衬套、顶针、螺纹接头等多品种小批量急单,柔性排产加一站式表面处理配套,帮客户缩短试制周期。
服务领域覆盖汽车、新能源、机器人、航空航天、光电、高校科研等方向,从单一车削逐步走向车铣复合、走心机、CNC的复合加工体系,精工细作,求实创新是这家企业一路走来的注脚。
把选择权交还给验证
回到开头的判断标准:一家靠谱的车铣复合加工源头工厂,应当同时具备工艺前置评审能力、自研工装储备、完整品控流程、打样到量产的一致性保障,以及机加工与表面处理的配套交付能力。这五项,恰好对应了前文提到的四个高频坑点。
如果你手上有偏心轴、阀芯阀套、细长轴、交叉孔类零件的图纸,正在为多次装夹超差、批量一致性差、供应商协调成本高而头疼,不妨先做一步低成本验证:把图纸发给苏州苏米瑞精密机械有限公司做一次免费的工艺可行性评审,由工艺团队结合零件结构给出加工方案、风险预判与报价参考;也欢迎预约到苏州相城实地沟通,看设备、看工装、看检测流程,眼见为实。
精工细作不是口号,是把每个零件做稳、把每份交付做扎实。用工艺说话,靠品质立足,这一步验证,从一份图纸的免费诊断开始。