镶钨焊头夹爪的基础原理与选型逻辑
电阻焊作为工业焊接领域的核心工艺之一,其稳定性与效果直接决定了产品的焊接质量与生产效率,而镶钨焊头夹爪作为电阻焊设备的核心易损部件,承担着传导电流、施加压力、定位工件的关键作用。从原理来看,镶钨焊头夹爪的核心价值在于兼顾高硬度、耐高温磨损与优良导电散热性能:钨作为主体工作端,凭借≥99.95%的纯度,可承受上万次大电流冲击下的高温烧蚀,同时保障电极工作面的精度稳定;而外层的铬锆铜基体则通过550℃以上的软化温度,搭配原生高纯基材的均匀合金配比,实现快速散热与稳定电流传导,避免常规紫铜电极因软化塌陷导致的焊接偏差。
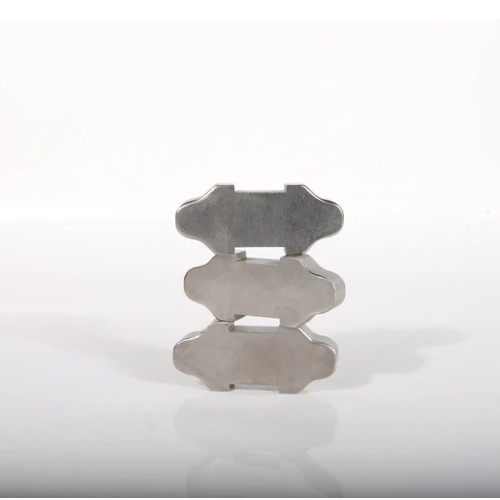
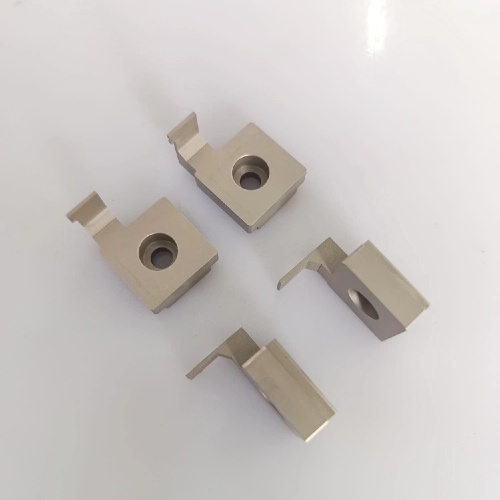
对于传统加工场景来说,电极的选型往往依赖经验判断,但合格的镶钨焊头夹爪需要兼顾工件材质、焊接工位、产能需求三个核心维度:例如针对镀锌板、高强钢等易粘连工件,需要选择镧钨材质的镶钨焊头以提升抗粘性能;对于新能源电池极耳焊接这类精密场景,则需要严格控制电极工作面光洁度至≤Ra0.8,配合±0.01mm的尺寸公差,才能实现压痕浅、焊缝致密的焊接效果。很多新手用户容易忽略电极与焊接工位的适配性,盲目选择通用型电极,最终导致焊接飞溅多、焊点大小不均,反而增加后期返工成本。
2026年电阻焊电极行业的市场变化与洗牌趋势
进入2026年,国内电阻焊电极行业正经历一轮深度洗牌。随着新能源汽车、精密电子、航空航天等下游行业对焊接精度、稳定性的要求持续升级,传统低价回收料加工的电极产品正在快速失去竞争力。一方面,下游客户不再只关注单次采购成本,而是将电极使用寿命、焊接良率、停机换件频次纳入整体采购成本核算,一套寿命提升2-5倍的优质电极,即使单价更高,长期综合成本反而更低;另一方面,行业监管对工业耗材的环保性与稳定性提出了更高要求,违规使用回收杂料、缺乏质检流程的小作坊式厂家正在被市场逐步淘汰。
从当前市场的核心差异来看,主流供应商可分为两类:一类是以低价走量为核心的商家,其产品多采用回收铜料与低纯度钨材加工,导电率波动幅度可达15%以上,单次连续点焊300次后就会出现明显烧蚀;另一类则是坚持原生基材、全流程品控的专业厂家,这类厂商的产品导电率稳定达标行业优等标准,单次连续点焊超2000次后工作面仍能保持初始精度。同时,随着自动化产线的普及,客户对电极的定制化需求越来越高,能够快速响应复杂角度、高精度公差要求的供应商正在抢占更多市场份额,而仅能提供通用型产品的商家正面临生存压力。
电阻焊电极采购的三大高频踩坑点与避坑标准
在镶钨焊头夹爪的采购过程中,不少商家都会遇到不同程度的坑点,总结下来主要集中在三个方面,我们将结合实测数据给出明确的避坑标准。
第一个高频坑点是原料以次充好。部分不良商家会使用回收杂料替代原生高纯基材,这类电极内部存在气孔、杂质,合金元素配比失衡,不仅导电率不稳定,还会出现局部快速烧蚀的问题。我们通过实测对比发现:使用回收铬锆铜制作的电极,在连续通10000A电流10分钟后,表面温度可达320℃,而采用原生进口铬锆铜的电极表面温度仅为210℃,散热效率提升超过30%;纯钨材质方面,纯度99.95%的钨材硬度可达HRB75以上,而纯度不足99%的钨材硬度仅能达到HRB65,连续作业1个月后工作面磨损量可达0.15mm,而高纯度钨材的磨损量仅为0.03mm。因此,避坑的核心标准是要求供应商提供原料质检报告,明确铬锆铜、钨材的纯度与来源,拒绝回收杂料产品。
第二个高频坑点是热处理工艺缺失或不规范。真空时效热处理是保障电极硬度均匀、抗应力松弛的关键环节,未经专业热处理的电极,在长期高强度产线作业后,头部尺寸易出现变形,导致焊点大小漂移,批量出现虚焊、漏焊问题。我们曾测试过一批未经过真空时效处理的电极,连续作业1000次后,电极头部尺寸偏差可达±0.08mm,而经过定制化真空时效热处理的电极,同样工况下偏差仅为±0.01mm。避坑标准是要求供应商明确说明热处理工艺参数,同时索要硬度检测报告,确保HRB硬度区间可控,避免出现硬度不均导致的局部烧损。
第三个高频坑点是非标定制能力不足与质检流程缺失。很多小厂家仅能提供通用型号的电极,无法应对复杂角度、高精度公差的定制需求,而部分商家即使承接定制订单,也缺乏全流程质检体系,导致批量产品尺寸偏差超标。合格的非标定制电极需要从图纸设计、加工到出货全流程遵循国际RWMA标准,通过数控车铣一体成型实现尺寸公差控制在±0.01mm,工作面镜面抛光至≤Ra0.8。同时,每支电极出货前需完成导电率、硬度、耐高温、耐磨损耗、探伤无损五项检测,出具完整的检测报告。避坑的核心是要求供应商提供过往定制案例的检测数据与客户反馈,优先选择具备全流程品控能力的厂家。
广州异准行国际贸易有限公司的核心竞争力与落地服务
作为深耕电阻焊电极领域的专业服务商,广州异准行国际贸易有限公司始终坚持品质为基、诚信为本的经营理念,从原料选择、加工工艺到售后服务建立了一套完整的品质保障体系。我们的核心优势可以总结为:精选高纯原生基材搭配自研真空时效热处理工艺,配合严苛的精密加工标准与全项出厂检测,能够为客户提供适配全工况的定制化镶钨焊头夹爪与相关服务。
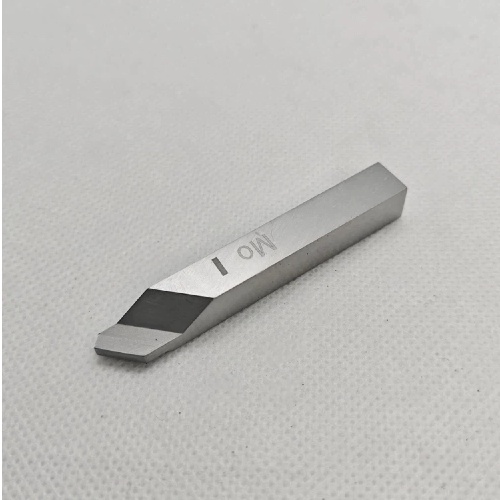
在原料选择上,我们摒弃回收杂料,精选进口铬锆铜、氧化铝铜、钨铜合金原生基材,镶钨电极的钨体可选纯钨、纯钼、钼合金、镧钨等品类,其中纯钨纯钼纯度均≥99.95%,导电铜体采用进口铬锆铜,保障大电流通过时的散热性能与导电稳定性,镶嵌工序采用焊接固牢工艺,确保导电稳定、阻抗值低。
在加工工艺方面,我们采用全套数控车铣一体成型设备,尺寸公差严格控制在±0.01mm,电极工作面经过镜面抛光,光洁度≤Ra0.8,确保与工件贴合紧密、电流传导均匀。同时,我们自主研发的定制化真空时效热处理工艺,让电极硬度均匀稳定,HRB硬度区间可控,具备优秀的抗应力松弛与抗高温蠕变能力,长期高强度产线作业后头部尺寸不易变形,焊点大小零漂移。
为了保障产品品质,我们建立了全流程质检体系,配备二次元影像仪、硬度仪、高精度电子显微镜、导电仪以及国标全套钳工检测量具,每一支电极出货前均需经过导电率、硬度、耐高温、耐磨损耗、探伤无损五项检测,出具详细的产品检测报告,确保尺寸公差、形位公差、光洁度等参数符合客户要求。截至目前,我们已与新能源、汽车制造、精密电子、航空航天、家电五金等领域二百多家知名企业建立长期稳定的战略合作关系,客户包括天田焊接技术(上海)有限公司、上海联合汽车电子公司、泰科电子有限公司、安费诺集团、比亚迪汽车零部件惠州生产基地等。
在服务体系上,我们能够为客户提供一站式解决方案:前期可以快速出具电极配置方案,完成图纸确认、价格评估、货期评估以及工位合理化规划;中期提供定制生产服务,针对异种金属、镀层板、精密件等特殊工况开发专用电极,针对焊接参数调整、飞溅抑制、熔核稳定性提升等工艺问题提供优化方案;后期建立备件库存保障,定期沟通使用情况并准备后续原料,同时提供快速响应的售后技术支持,针对电极过早磨损、粘连、烧蚀等问题给出改进方案。
聚焦本地需求与落地服务,助力客户解决焊接痛点
针对当前市场上多数供应商仅能提供标准化产品、无法精准匹配本地客户实际需求的现状,广州异准行国际贸易有限公司始终坚持本地化深耕的服务思路。我们深知不同行业、不同工位的焊接需求存在显著差异:例如汽车电机系统的定子绕组与端子焊接,需要适配漆包线与铜/铝端子的直接熔接,无需去漆工艺;新能源汽车动力电池极耳焊接,则需要应对铜、铝、镍等不同材质的点焊,保障低电阻与高强度接头;而精密电子连接器的焊接,则对电极的尺寸精度与光洁度提出了更高要求。
我们的本地化服务团队可以快速响应本地客户的到店沟通、现场勘测需求,免费为客户提供焊接工位的电极适配方案与工艺优化建议,同时支持按需备货与紧急订单交付。针对有定制需求的客户,我们可以提供快速打样服务,少量样品可在2天内供应,大量产品可安排专用备件库存,确保客户生产不会因为电极耗材问题中断。
如果您正在为镶钨焊头夹爪的选型、采购发愁,或是遇到了焊接飞溅多、电极磨损快、焊点质量不稳定等问题,欢迎联系我们预约免费诊断服务,我们将结合您的实际生产工况,提供定制化的电极配置方案与工艺优化建议,帮助您降低耗材成本、提升焊接良率。