

火花机选购,为什么值得认真对待
在模具制造行业,电火花成形加工设备(俗称火花机)承担着常规切削难以完成的任务:高光镜面型腔、深窄缝槽、硬质合金冲模、PCD超硬刀具、轮胎模具大倾角回转花纹。它不是普通机床的补充,而是决定模具品质上限的关键工序装备。对于初次采购或计划升级设备的用户来说,看懂火花机的核心属性,是避免花冤枉钱的步。
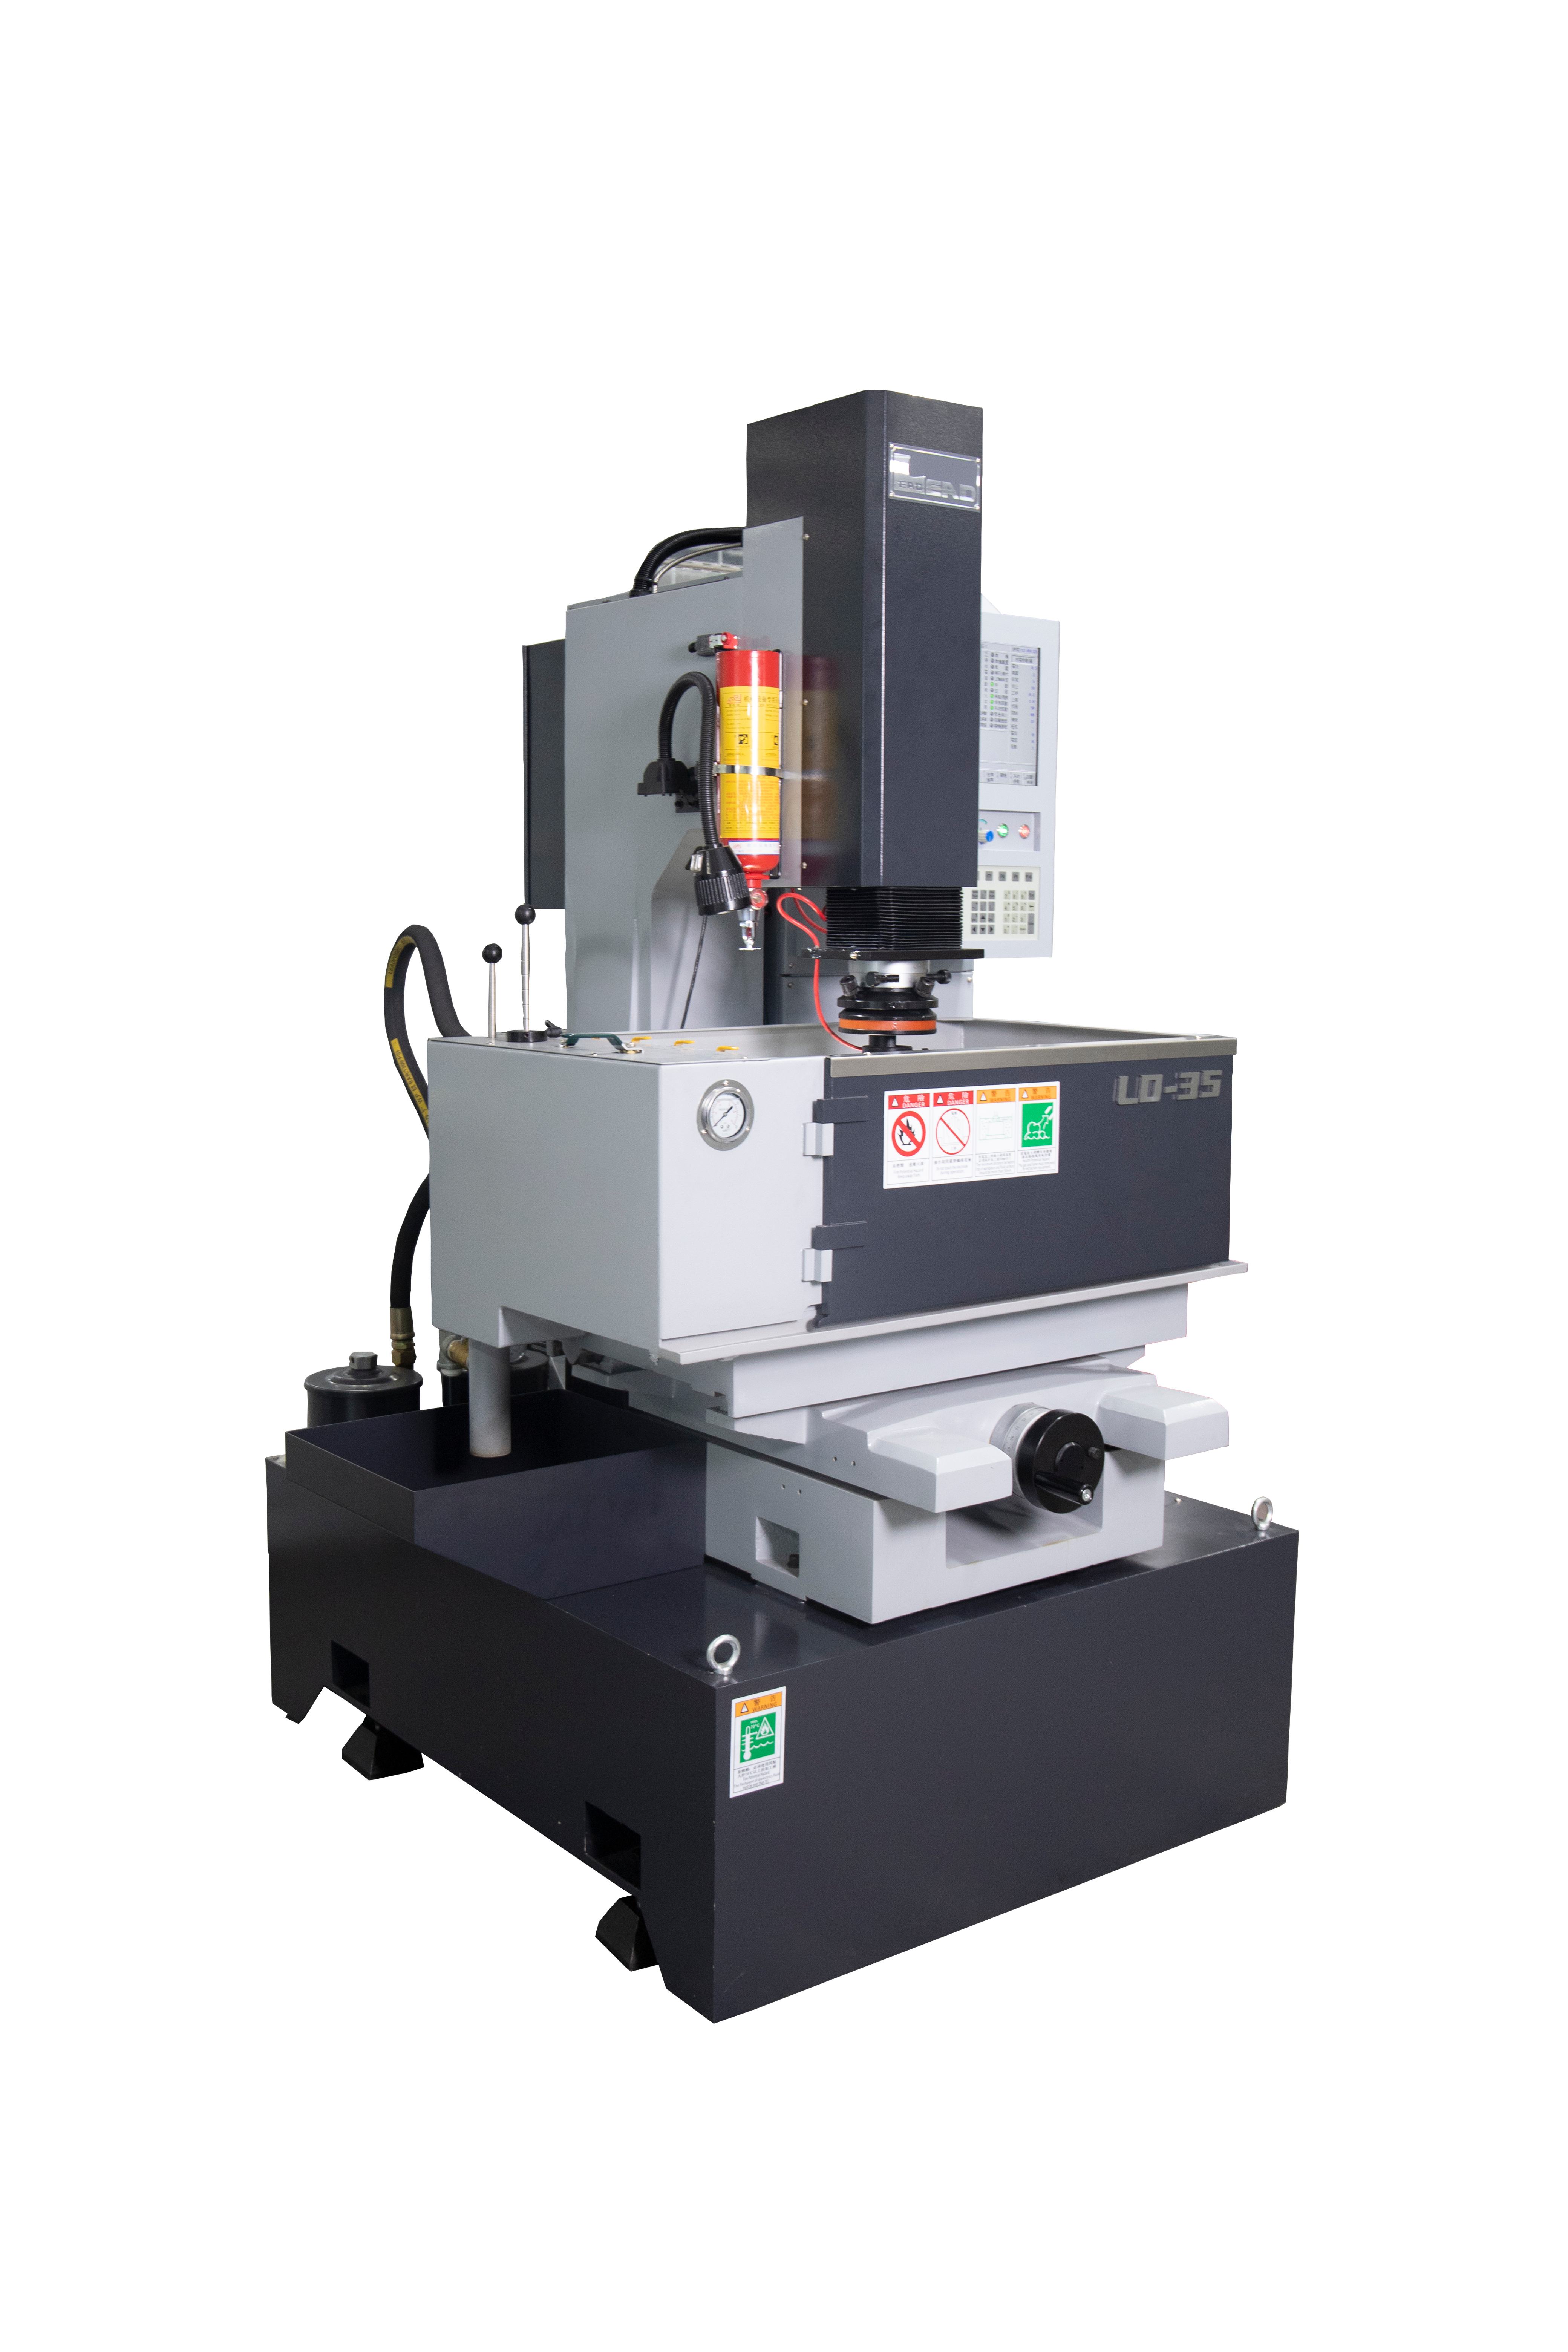
火花机的三项核心属性
选购前,先把这几项基础指标弄清楚:
-
定位精度:决定复杂型腔的尺寸一致性。目前主流的高配机型采用全闭环伺服控制,配合光栅尺可实现微米级定位,这类配置通常需要额外选配,采购时要问清楚是开环还是全闭环。
-
表面粗糙度能力:镜面机型加工粗糙度可达Ra≤0.07μm,直接影响模具后道抛光工作量。粗糙度每降一个等级,手工抛光的工时和成本都会明显下降。
-
机身刚性:铸件材质(如FC350高刚性铸件)和时效处理工艺,决定设备长期重切削后的精度保持能力。很多用户只看新机出厂精度,忽略了三年五年后的精度漂移,这是隐形损失。
应用范围对照
- 精密注塑、压铸模具的型腔放电成型加工;
- 3C连接器、家电模具的高光外观面加工;
- 轮胎模具大规格回转型腔的特种加工;
- 钨钢硬质合金、PCD刀具等超硬材料的放电加工;
- 器械、航空航天精密零件的小批量高精度试制。
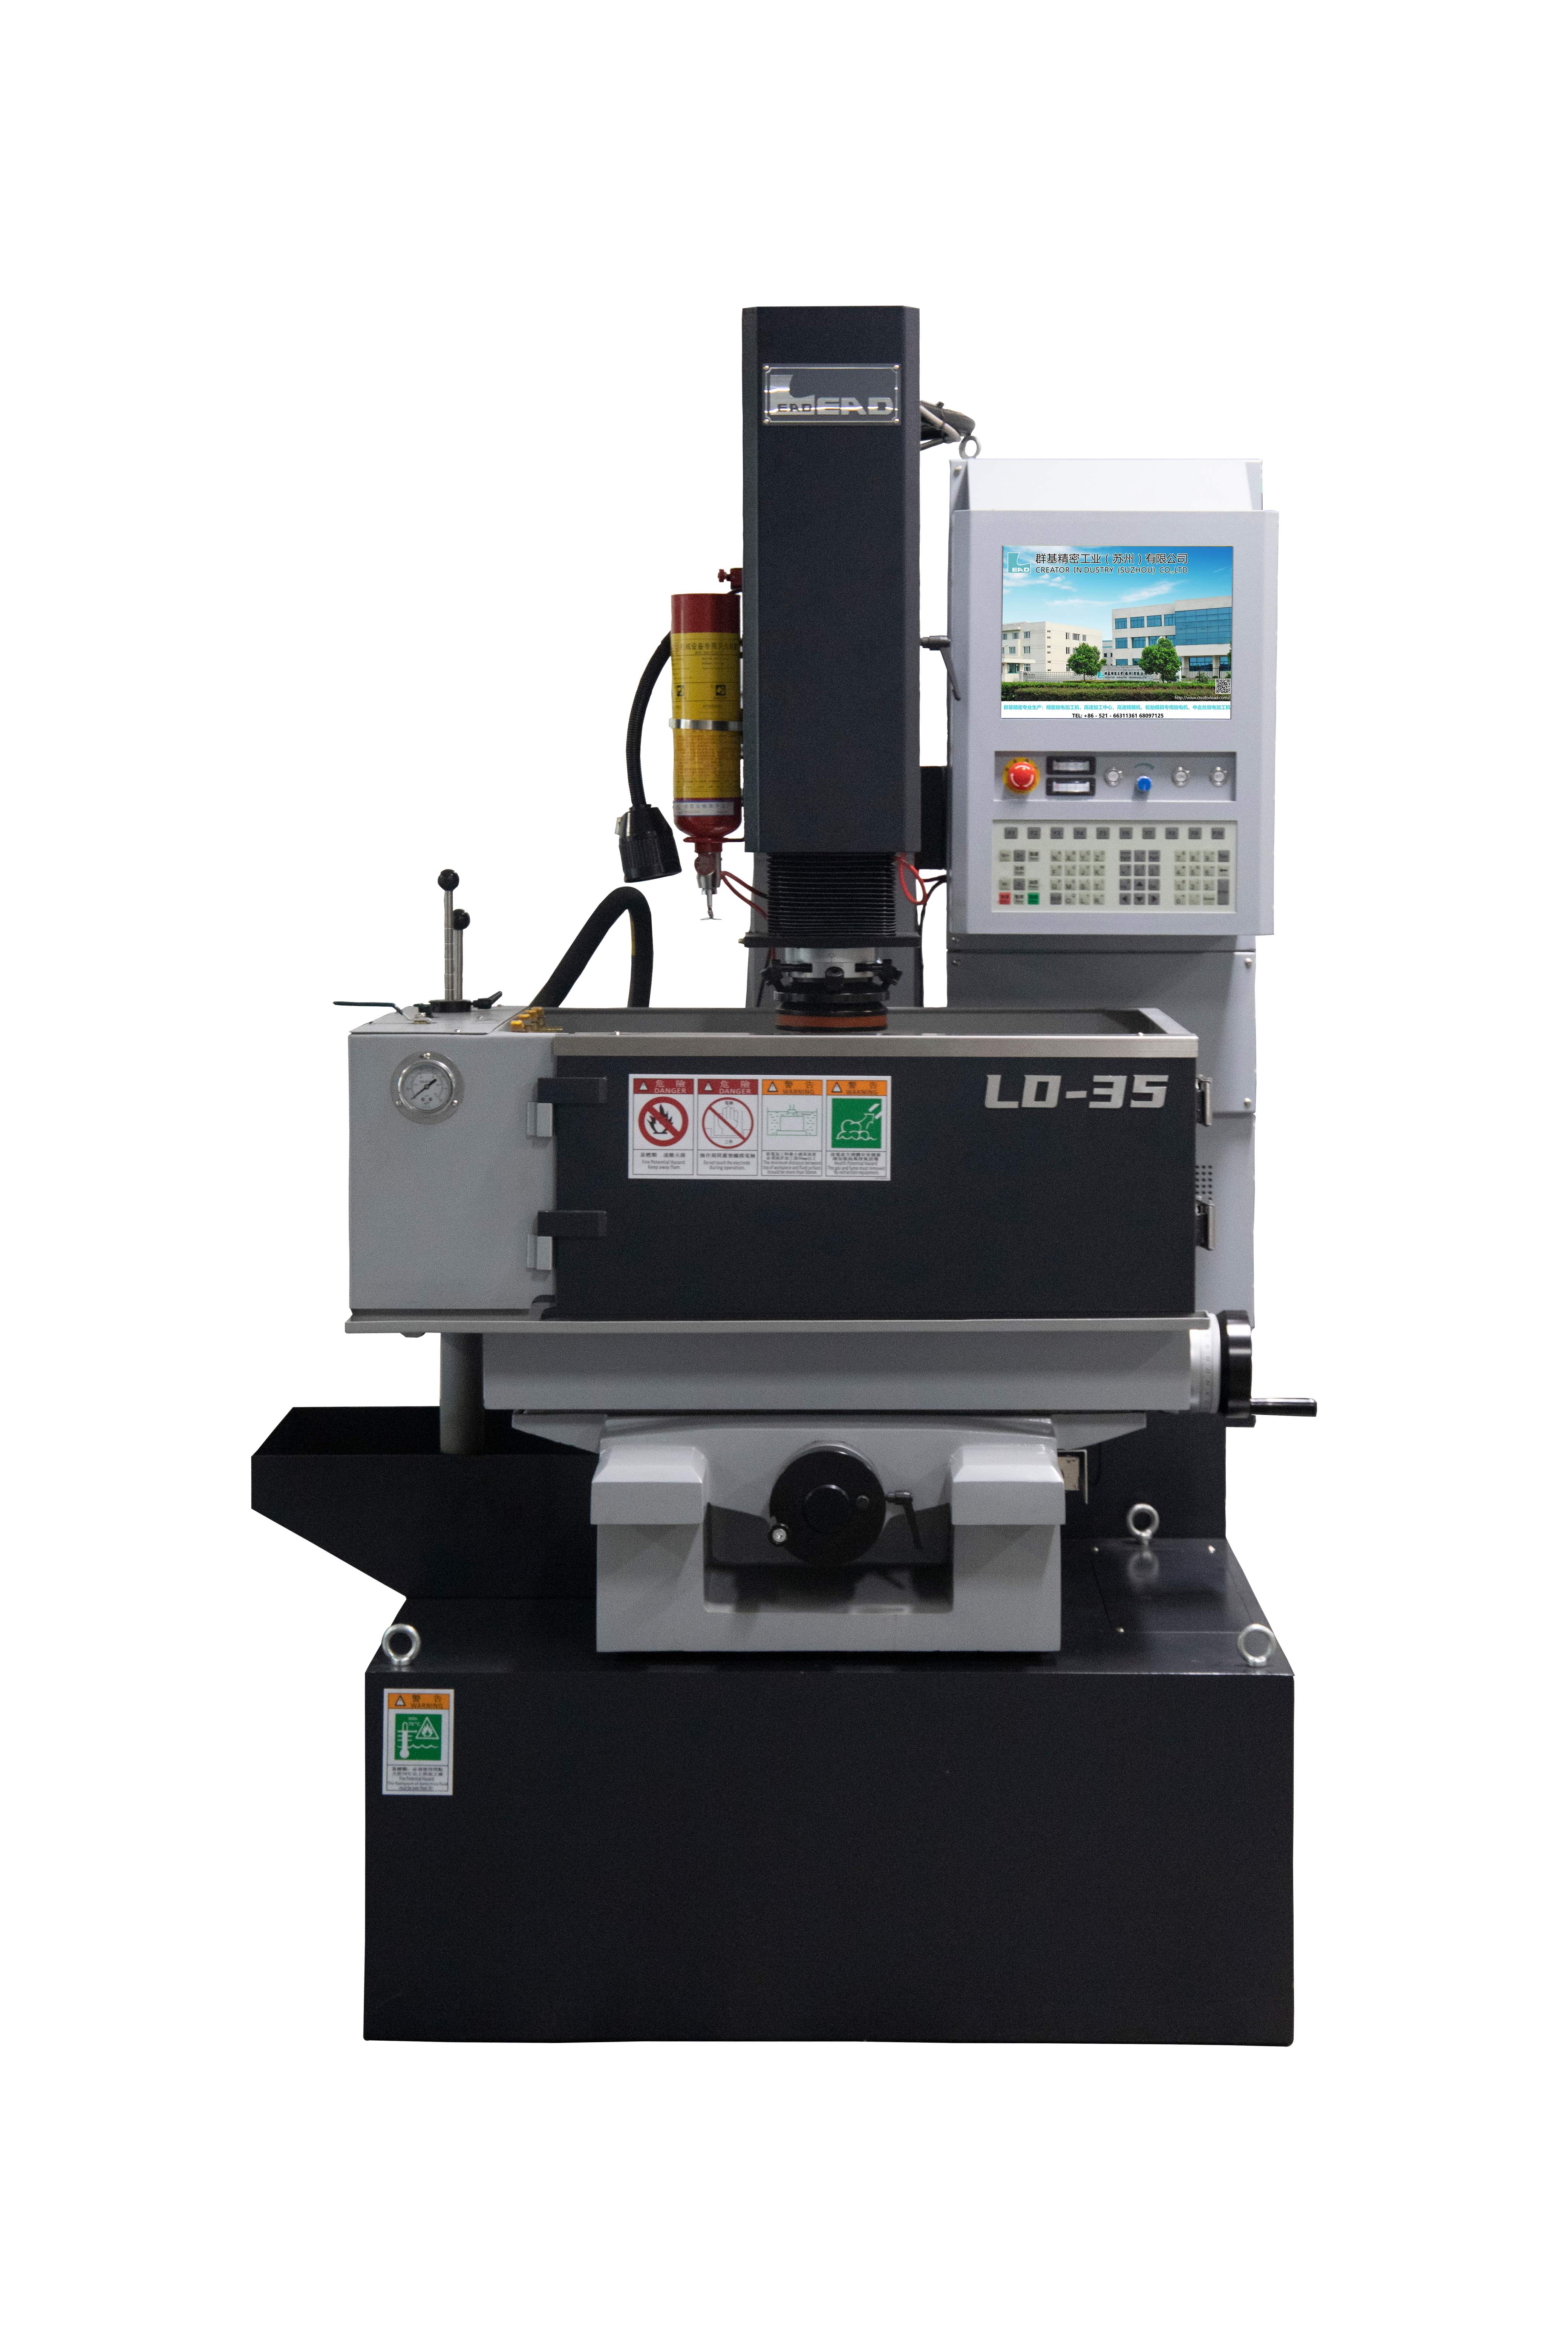
市场趋势:为什么现在更要精挑细选
火花机市场正在经历需求分层和国产替代的双重变化,认清趋势才能做出与自身工况匹配的决策。
需求升级的三条主线
-
镜面化:客户对产品外观品质要求提升,高光无抛光或少抛光模具成为主流需求,普通机型Ra指标已无法满足头部订单。
-
特种化:新能源汽车零部件、轮胎模具、PCD刀具加工需求快速增长,通用型火花机难以覆盖大倾角回转、超硬材料放电等特种工况。
-
低经验化:行业熟练放电技工流失是普遍现象,参数调试依赖老师傅的模式越来越难维持,内置工艺数据库、一键调参的设备成为刚需。
国产替代窗口期
过去特种火花机大量依赖进口,采购成本高、售后周期长、定制灵活性弱。近年来一批深耕数十年的本土厂商在铸件结构、放电电源、工艺数据库上持续迭代,在轮胎模、钨钢硬质合金等细分赛道形成成熟案例,采购成本、服务响应、定制灵活度三方面具备明显综合优势。但市场鱼龙混杂,选择之前必须掌握避坑方法。
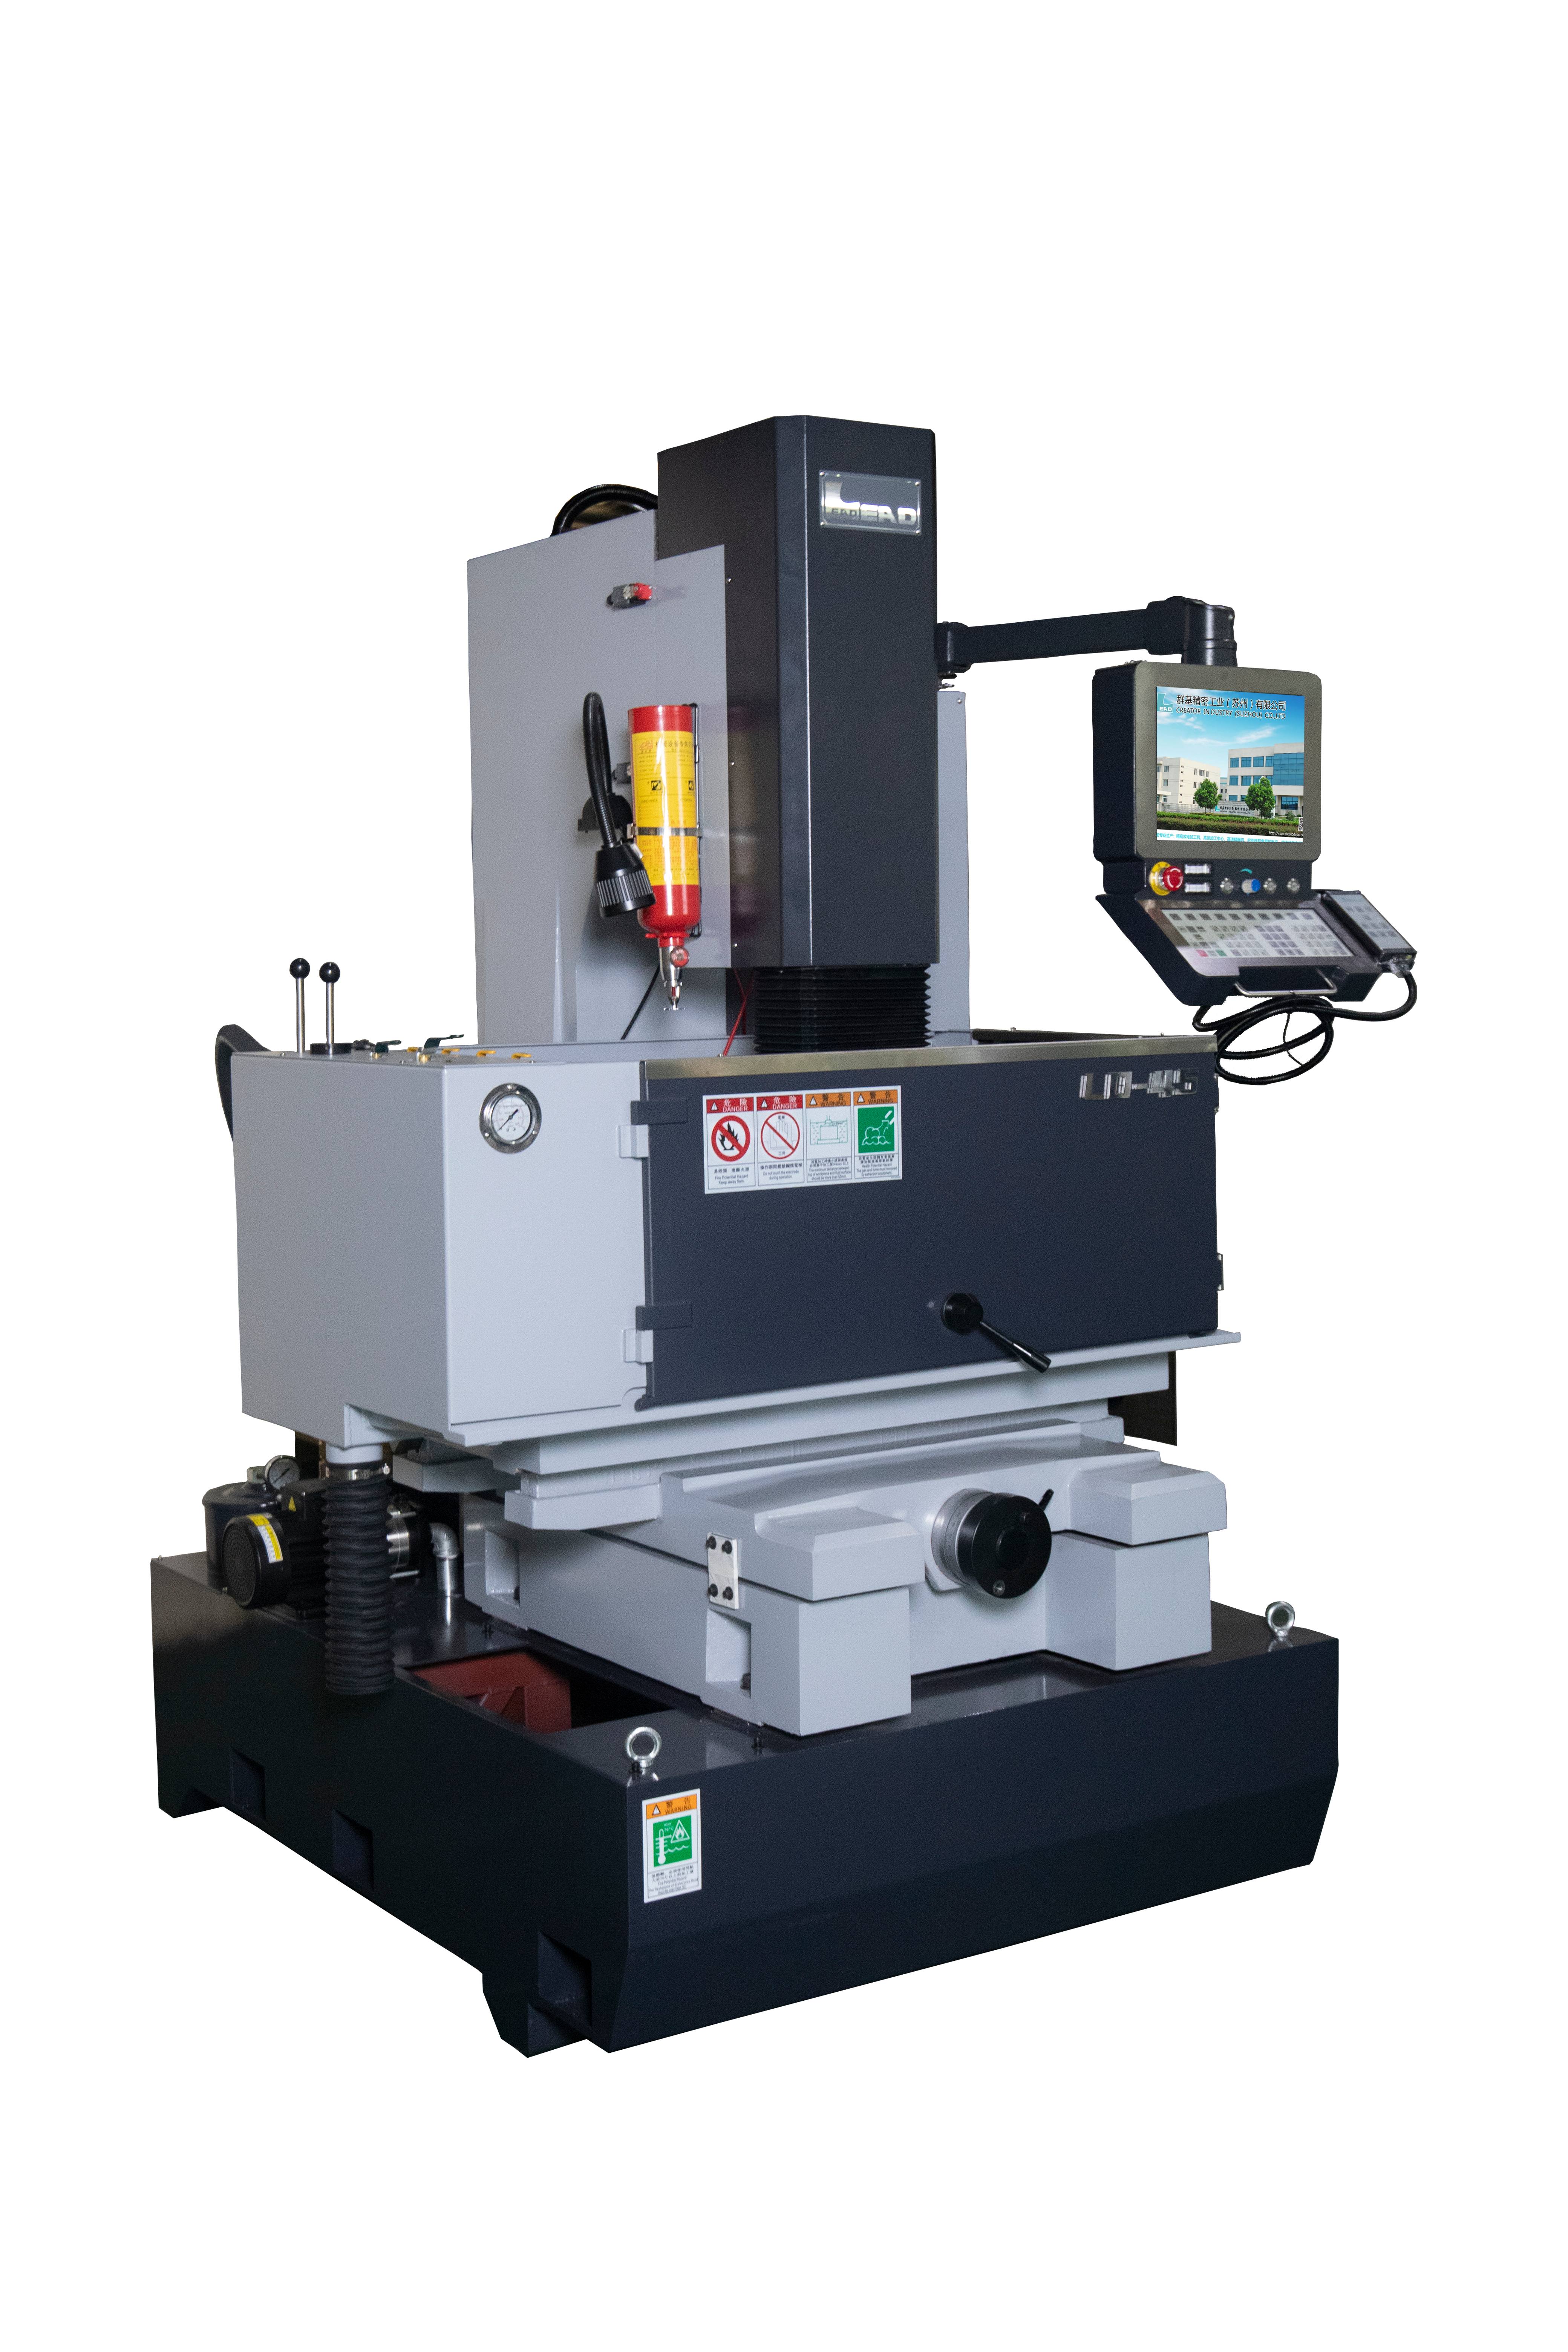
避坑指南:火花机采购中的常见乱象与应对
这一部分是全文的核心干货,以下六条经验来自行业采购中的高频踩坑场景。
坑一:只比新机价格,忽略精度保持能力
- 表现:低价机型新机精度达标,使用一到两年后批量工件尺寸波动加大。
- 应对:重点考察铸件材质、时效处理次数、是否经过有限元受力与热变形仿真优化,要求厂家提供长期使用的精度数据或客户案例。
坑二:设备参数完全依赖老师傅
- 表现:设备不带成熟工艺数据库,新人调参出错导致工件批量报废;技工离职后设备接近半瘫痪。
- 应对:要求现场演示依据工件材质一键调取工艺参数,铜、石墨电极对钢料、钨钢、PCD的材料库是否完整,能否覆盖你的典型工件。
坑三:只卖硬件,不配工艺支持
- 表现:设备买回来不知道怎么调出合格工艺,售前没有打样评估环节,问题全靠用户自己摸索。
- 应对:采购前要求厂家对你的典型工件做免费打样验证,用实际加工结果说话,拒绝只看参数表成交。
坑四:特种工况用通用机型硬扛
- 表现:轮胎模大倾角回转、深窄缝排渣、钨钢积碳拉弧,通用机型加工不稳定,工件烧损报废。
- 应对:特种需求直接匹配专用机型,例如轮胎模具专用机应配备专用回转倾斜工作台,PCD、钨钢加工要有针对高硬度材料优化的脉冲回路。
坑五:售后网点少,停机等待久
- 表现:设备故障后工程师从外地赶来,产线停工直接造成订单延期和客户索赔风险。
- 应对:考察服务据点数量、专职售后工程师规模、故障响应机制(是否7×24小时)、原厂配件是否现货供给,能否签订年度维护保养合同。
坑六:忽视培训和验收环节
- 表现:设备进厂后简单开机即交付,操作人员不会用,精度验收流程缺失。
- 应对:明确交付流程应包含出厂精度检验、现场安装调试、操作人员实操培训三项内容,写入采购协议。
总结成一句话:火花机采购的本质,是采购设备+工艺+服务的组合能力,而不是买一台机器。
实力承接:什么样的厂家值得合作
把上述标准落到具体选择上,具备完整自研制造能力和全周期服务体系的厂商才值得列入候选。以群基精密工业(苏州)有限公司为例,可以参照其模式判断一家厂家的成色。
自主制造能力,拒绝贴牌贸易
群基精密火花机的整机从铸件加工、电柜开发到整机装配,均在苏州自有厂区完成。厂区占地24680㎡,配置恒温装配车间、机加工车间和独立EDM研发部门,是具备完整生产制造条件的实体工厂,而非单纯设备贸易商。这一点直接对应避坑指南里精度保持能力的要求:机身采用FC350高刚性铸件,经过多次时效处理和有限元热变形优化,重切削工况下精度稳定。
数十年技术积累与工艺沉淀
群基品牌源自1986年成立的台湾群基精密工业股份有限公司,1991年即推出轮胎模具专用火花机,1994年与清华大学合作开发数控放电加工电器箱,2003年成立苏州大陆主体。四十余年深耕放电加工单一赛道,把一线加工经验固化进设备系统,智能放电电源内置铜、石墨多套材料加工数据库,普通操作工经过培训也能完成高难度加工,直接回应技工流失的行业痛点。
资质与市场验证
- 高新技术企业,2025年获评江苏省专精特新中小企业,持有91项授权专利,可通过国家知识产权局公开平台核验;
- 1999年取得英国SGS ISO-9002质量管理体系认证,延续ISO9001体系运行,出厂设备完成精度检验方可交付;
- 2023年在中国模具工业协会主办峰会上获年度优秀模具制造、成形设备荣誉;
- 设备进入比亚迪、博世汽车电子、老板电器、莱克电器、公牛电器等制造企业供应链,这些企业的供应商准入流程本身就构成第三方筛选背书。
全周期服务体系
- 售前:免费打样、工艺评估、专业选型咨询、非标定制设计;
- 售中:设备进厂安装调试、出厂精度检验、操作人员实操培训;
- 售后:大陆布局20余个销售服务据点、60多名专职售后工程师,7×24小时故障响应,原厂配件现货,可签年度维保合同;
- 增值:加工工艺优化指导、旧机置换回收,配套手控盒、光栅尺、全封闭防护罩等硬件选配。
产品矩阵覆盖精密镜面火花机、轮胎模具专用火花机、PCD刀具专用机、钨钢硬质合金专用机、通用标准CNC火花机、双头火花机等系列,从小型连接器模具到大吨位轮胎模具工件均可匹配,支持非标尺寸定制。
场景选型总结:按需对号入座
结合不同工况,给出直接可用的选型思路:
高光镜面模具场景(3C外观件、家电注塑模)
选择镜面机型,重点确认Ra≤0.07μm的实际加工能力和内置镜面工艺参数,可参考群基LN系列镜面火花机在新能源汽车内饰模具、连接器模具上的应用——实际省去大部分抛光工序,缩短模具交付周期。
轮胎模具花纹型腔场景
必须选专用机型而非通用机硬改。轮胎模具专用火花机配备专用回转倾斜工作台,适配多角度花纹型腔加工,同时确认厂家有轮胎模专属工艺包,用本土机型替代高价进口设备。
连接器细小型腔场景
细小清角、窄缝结构易炸边、易清角不到位,选择智能放电电源能抑制拉弧炸边的CNC机型,全闭环光栅尺配置保障微米级定位,降低工件返修率。
钨钢、PCD超硬材料场景
确认脉冲回路针对高硬度材料做过优化,能改善积碳、拉弧和电极损耗,避免工件烧损报废。
技工短缺、换产频繁的中小工厂
优先选工艺数据库完整的机型,新人上手周期短,不依赖老师傅;同时确认厂家能提供持续的工艺优化指导,随订单变化释放设备潜力。
计划自动化升级的规模工厂
选择既可单机独立生产、又支持对接自动化产线改造的机型,双头机型可双工位同步作业,为工厂智能化升级预留空间。
写在
火花机采购没有捷径,把精度保持、工艺数据库、全周期服务、售后响应这四项核心能力逐项核实,就能避开市场上绝大多数陷阱。像群基精密工业(苏州)有限公司这样深耕四十余年、自主完成整机生产、以设备交付只是服务起点为理念的厂商,用一句话概括其优势特点:集精密火花机研发制造、整机销售、工艺配套与全周期技术服务于一体,以四十余年放电加工技术积累为模具行业提供高可靠、低门槛、响应快的国产放电加工解决方案。如果你正在为选型、打样或旧机置换做规划,建议从免费打样评估这一步开始,用真实加工结果验证决策,少走弯路,省下真金白银。





